

01
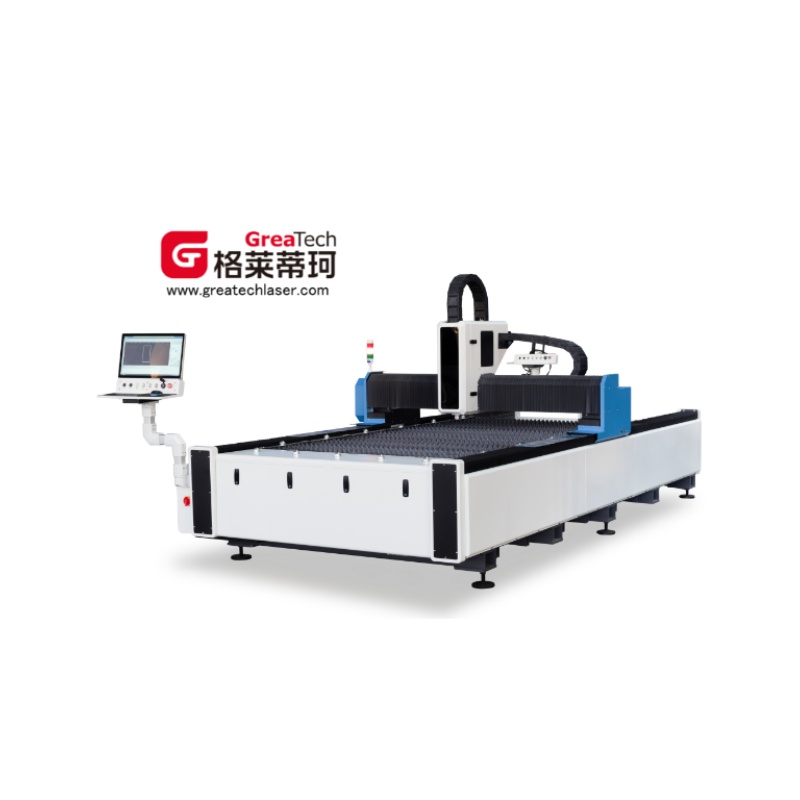
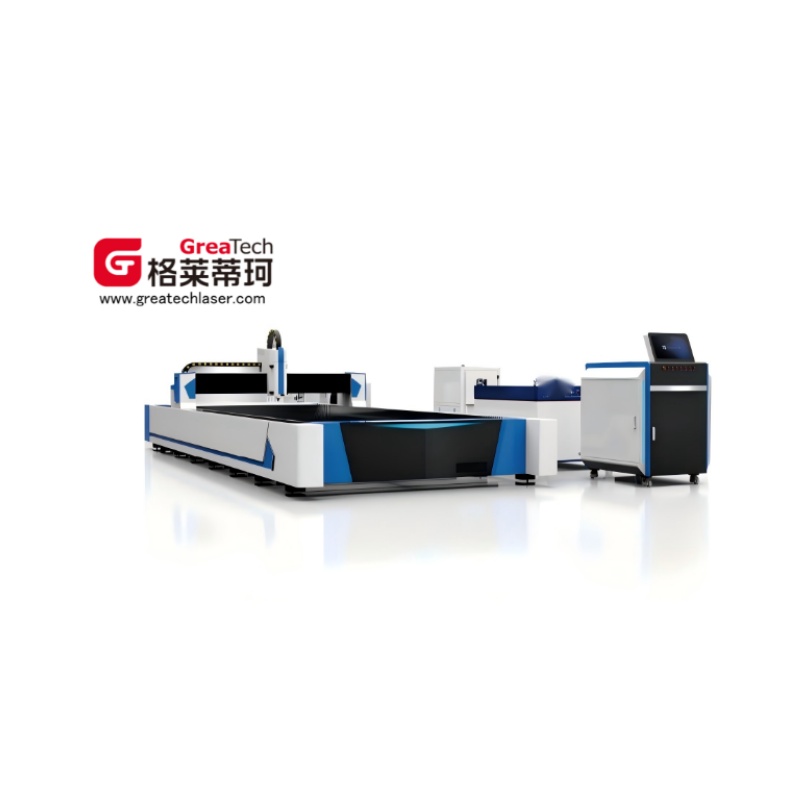
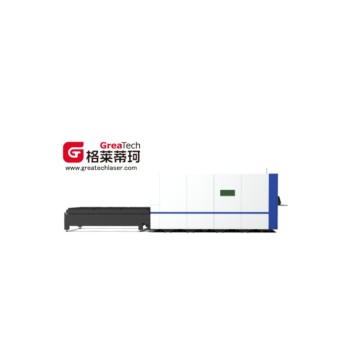
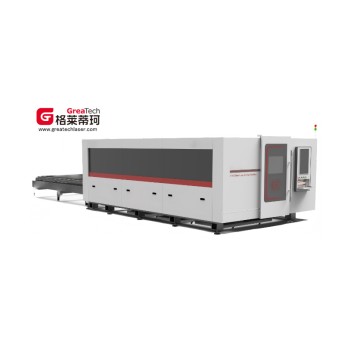
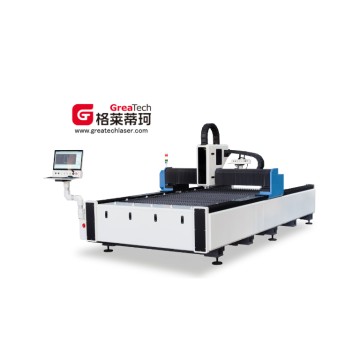
ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ—DF3015
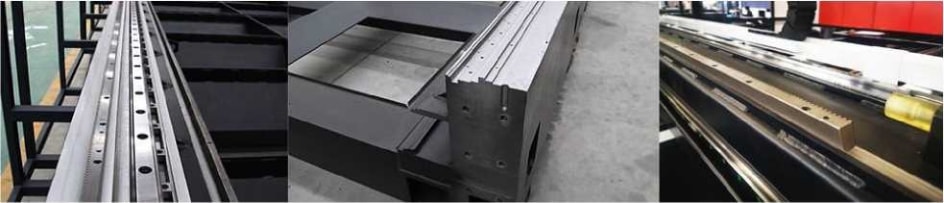
ಸಂಪೂರ್ಣ ಯಂತ್ರ ವೆಲ್ಡಿಂಗ್ ಮತ್ತು ಯಂತ್ರೀಕರಣ
1.1. ಯಂತ್ರೋಪಕರಣವನ್ನು ಉಕ್ಕಿನ ತಟ್ಟೆಯಿಂದ ಬೆಸುಗೆ ಹಾಕಲಾಗುತ್ತದೆ ಮತ್ತು ಒತ್ತಡವನ್ನು ನಿವಾರಿಸಲು ಅನೆಲ್ ಮಾಡಲಾಗುತ್ತದೆ, ಇದು ಯಂತ್ರೋಪಕರಣದ ಸ್ಥಿರತೆ, ಬಾಳಿಕೆ ಮತ್ತು ನಿಖರತೆಯನ್ನು ಹೆಚ್ಚು ಸುಧಾರಿಸುತ್ತದೆ.
2.2. ಮುಗಿದ ನಂತರ ಹಾಸಿಗೆಯ ಚಪ್ಪಟೆತನ ಮತ್ತು ನೇರತೆಯು W0.05mm ಆಗಿರುವುದು ಖಾತರಿಪಡಿಸುತ್ತದೆ, ಮತ್ತು ಅಡ್ಡಬೀಮಿನ ಚಪ್ಪಟೆತನ ಮತ್ತು ನೇರತೆಯು ^0.03mm ಆಗಿರುವುದು ಖಾತರಿಪಡಿಸುತ್ತದೆ.
ಕಿರಣದ ಗುಣಲಕ್ಷಣಗಳು
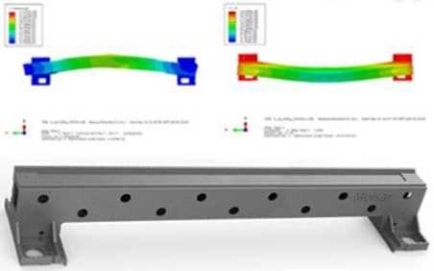
1. ಅಡ್ಡಬೀಮಿನ ವಿನ್ಯಾಸವು ಜೇನುಗೂಡು ರಚನೆಯನ್ನು ಅಳವಡಿಸಿಕೊಂಡಿದೆ, ಇದು ಹೆಚ್ಚಿನ ಶಕ್ತಿ, ಹೆಚ್ಚಿನ ಬಿಗಿತ ಮತ್ತು ಕಡಿಮೆ ತೂಕವನ್ನು ಹೊಂದಿದ್ದು, ಅಡ್ಡಬೀಮಿನ ಉನ್ನತ ಕ್ರಿಯಾತ್ಮಕ ಪರಿಣಾಮವನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ.
2. ಈ ವಿನ್ಯಾಸವು ರಿವೆಟಿಂಗ್ ಮತ್ತು ವೆಲ್ಡಿಂಗ್ಗಾಗಿ ಹೆಚ್ಚಿನ ಬಿಗಿತವನ್ನು ಹೊಂದಿರುವ ಉಕ್ಕಿನ ಫಲಕಗಳನ್ನು ಬಳಸುತ್ತದೆ. ಒಂದು-ತುಂಡು ಮೋಲ್ಡಿಂಗ್ ನಂತರ, ಘಟಕಗಳು ಒರಟು ಯಂತ್ರೋಪಕರಣಕ್ಕೆ ಒಳಗಾಗುತ್ತವೆ, ನಂತರ ದ್ವಿತೀಯ ಶಾಖ ಚಿಕಿತ್ಸೆ ಮತ್ತು ನಿಖರವಾದ ಪೂರ್ಣಗೊಳಿಸುವಿಕೆ ಮಾಡಲಾಗುತ್ತದೆ. ಈ ಪ್ರಕ್ರಿಯೆಯು ಕ್ರಾಸ್ಬೀಮ್ನ ಒಟ್ಟಾರೆ ಬಿಗಿತ ಮತ್ತು ಯಂತ್ರೋಪಕರಣ ನಿಖರತೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ, ಯಂತ್ರೋಪಕರಣದ ಸಾಮಾನ್ಯ ಹೆಚ್ಚಿನ ವೇಗದ ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯದಲ್ಲಿ ಅದು ವಿರೂಪಗೊಳ್ಳುವುದಿಲ್ಲ ಎಂದು ಖಾತರಿಪಡಿಸುತ್ತದೆ.
ಹಾಸಿಗೆಯ ಶಾಖ ಚಿಕಿತ್ಸೆ
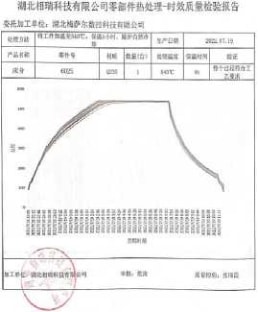
1. ವಿಭಜಿತ ಮತ್ತು ಮಧ್ಯಂತರ ಅನೀಲಿಂಗ್ನ ಮಾನದಂಡವನ್ನು ಅಳವಡಿಸಿಕೊಳ್ಳುವುದರಿಂದ, ಅನೀಲಿಂಗ್ ಸಮಯವು 12 ಗಂಟೆಗಳವರೆಗೆ ಇರುತ್ತದೆ ಮತ್ತು ತಾಪಮಾನವನ್ನು 540 ° C ಗೆ ಹೆಚ್ಚಿಸಿದಾಗ, ಅದನ್ನು 4 ಗಂಟೆಗಳ ಕಾಲ ಇಡಲಾಗುತ್ತದೆ. ಹಾಸಿಗೆಯ ದೇಹವು ವಿರೂಪಗೊಳ್ಳದಂತೆ, ಒತ್ತಡವನ್ನು ತೆಗೆದುಹಾಕಲಾಗುತ್ತದೆ ಮತ್ತು ಉತ್ಪನ್ನವು ಬಾಳಿಕೆ ಬರುವಂತೆ ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಕೈಗಾರಿಕಾ ಯಂತ್ರೋಪಕರಣಗಳ ಅನೀಲಿಂಗ್ನ ಮಾನದಂಡವನ್ನು ಕಟ್ಟುನಿಟ್ಟಾಗಿ ಅನುಸರಿಸಲಾಗುತ್ತದೆ.
ಸ್ಥಾಪಿಸಿ
ಸಲಕರಣೆ ಜೋಡಣೆ ಪ್ರಕ್ರಿಯೆ
1. ಯಂತ್ರ ಉಪಕರಣದ ಮಟ್ಟವನ್ನು 0.1mm ನಿಖರತೆಯೊಳಗೆ ಹೊಂದಿಸಲು ಹೆಚ್ಚಿನ ನಿಖರತೆಯ ಮಟ್ಟವನ್ನು ಬಳಸಿ.
2. ಹಾಸಿಗೆ ಮತ್ತು ಕ್ರಾಸ್ಬೀಮ್ ಗೈಡ್ ಹಳಿಗಳ ಚಪ್ಪಟೆತನ ಮತ್ತು ನೇರತೆಯನ್ನು W0.05mm ಸಹಿಷ್ಣುತೆಯೊಳಗೆ ಹೊಂದಿಸಲು ಕೊಲಿಮೇಟರ್ ಬಳಸಿ; ಹಾಸಿಗೆ ಮತ್ತು ಕ್ರಾಸ್ಬೀಮ್ ರ್ಯಾಕ್ಗಳ ಚಪ್ಪಟೆತನ ಮತ್ತು ನೇರತೆಯನ್ನು W0.02mm ಸಹಿಷ್ಣುತೆಯೊಳಗೆ ಹೊಂದಿಸಿ.
3. ಹಾಸಿಗೆಯ ಚೌಕಟ್ಟು ಮತ್ತು ಅಡ್ಡಬೀಮ್ ಅನ್ನು 90° ಕೋನಕ್ಕೆ ಹೊಂದಿಸಲು ವಿಶೇಷ ಉಪಕರಣಗಳನ್ನು ಬಳಸಿ, ದೋಷವು W0.03mm ಒಳಗೆ ಇದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.
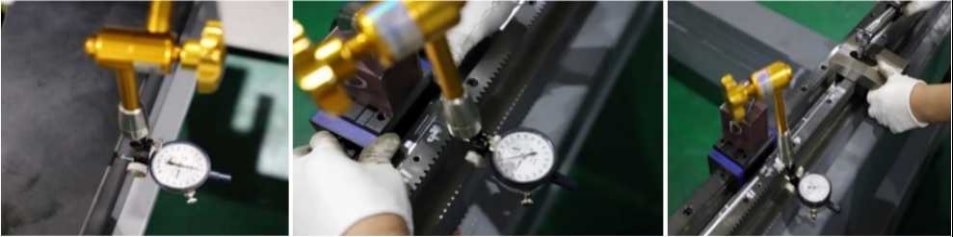
ಸಾಧನ ಸ್ಥಾಪನೆ ಮತ್ತು ಡೀಬಗ್ ಮಾಡುವುದು
ವಿವಿಧ ಆಪ್ಟಿಕಲ್ ಘಟಕಗಳೊಂದಿಗೆ ಸಂಯೋಜಿಸುವ ಮೂಲಕ ಮತ್ತು ವಿಶೇಷ ಸಾಫ್ಟ್ವೇರ್ ಅನ್ನು ಬಳಸುವ ಮೂಲಕ, CNC ಯಂತ್ರೋಪಕರಣಗಳು ಕ್ರಿಯಾತ್ಮಕ ಕಾರ್ಯಕ್ಷಮತೆ ಪರೀಕ್ಷೆಗೆ ಒಳಗಾಗಬಹುದು. ಸ್ಥಾನೀಕರಣ ನಿಖರತೆ ಮತ್ತು ಪುನರಾವರ್ತನೀಯತೆಯನ್ನು ಅಳೆಯುವುದು, ಹಾಗೆಯೇ ಕಂಪನ ವಿಶ್ಲೇಷಣೆ ನಡೆಸುವುದು, ರ್ಯಾಕ್ ಕಾರ್ಯವಿಧಾನಗಳ ಕ್ರಿಯಾತ್ಮಕ ಗುಣಲಕ್ಷಣ ಅಧ್ಯಯನಗಳು, ಡ್ರೈವ್ ವ್ಯವಸ್ಥೆಗಳ ಪ್ರತಿಕ್ರಿಯೆ ವಿಶ್ಲೇಷಣೆ ಮತ್ತು ಮಾರ್ಗದರ್ಶಿ ಮಾರ್ಗಗಳ ಕ್ರಿಯಾತ್ಮಕ ಕಾರ್ಯಕ್ಷಮತೆಯ ಮೌಲ್ಯಮಾಪನವನ್ನು ಇದು ಒಳಗೊಂಡಿದೆ. ಯಂತ್ರೋಪಕರಣ ಕಾರ್ಯಾಚರಣೆಗಳಲ್ಲಿ ದೋಷ ತಿದ್ದುಪಡಿಗಾಗಿ ವಿಶ್ವಾಸಾರ್ಹ ಡೇಟಾವನ್ನು ಒದಗಿಸುವ ಮೂಲಕ ವ್ಯವಸ್ಥೆಯು ಅಸಾಧಾರಣ ನಿಖರತೆ ಮತ್ತು ದಕ್ಷತೆಯನ್ನು ನೀಡುತ್ತದೆ.
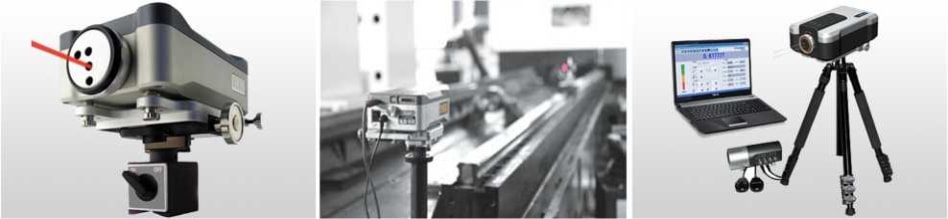
ಗಮನಿಸಿ: ಲೇಸರ್ ಡ್ರೈನೆಸ್ ಟೆಸ್ಟರ್-ರೇಖೀಯ ಟ್ರ್ಯಾಕ್ಗಳು ಮತ್ತು ರ್ಯಾಕ್ಗಳ ನೇರತೆ ದೋಷಗಳನ್ನು ಪತ್ತೆ ಮಾಡುತ್ತದೆ, ಯಂತ್ರೋಪಕರಣದ ನಿಖರತೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ದೋಷಗಳನ್ನು ಸರಿದೂಗಿಸುತ್ತದೆ ಮತ್ತು ಸರಿಪಡಿಸುತ್ತದೆ.
ಶೀಟ್ ಮೆಟಲ್ ಮತ್ತು ವಿದ್ಯುತ್ ಜೋಡಣೆ
ಲೋಹದ ಹಾಳೆಯ ಮೇಲ್ಮೈ ನಯವಾದ ಮತ್ತು ಸಮತಟ್ಟಾಗಿದ್ದು, ಅಸೆಂಬ್ಲಿ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಕಟ್ಟುನಿಟ್ಟಾಗಿ ಪರಿಶೀಲಿಸಲಾಗಿದೆ; ಬಿಡಿಭಾಗಗಳ ಶೇಖರಣಾ ಕ್ಯಾಬಿನೆಟ್ಗಳೊಂದಿಗೆ ಸಂಪೂರ್ಣವಾಗಿ ನವೀಕರಿಸಲಾಗಿದೆ; ಸುರಕ್ಷತೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ರಾಷ್ಟ್ರೀಯ ಮಾನದಂಡಗಳನ್ನು ಪೂರೈಸುವ ವೃತ್ತಿಪರ ಲೇಸರ್-ರಕ್ಷಣಾತ್ಮಕ ಬಣ್ಣದ ಗಾಜಿನ ಕಿಟಕಿಗಳೊಂದಿಗೆ ಸ್ಥಾಪಿಸಲಾಗಿದೆ.
ವಿದ್ಯುತ್ ಸರ್ಕ್ಯೂಟ್ ಜೋಡಣೆ
1. ಬಲವಾದ ಮತ್ತು ದುರ್ಬಲ ವಿದ್ಯುತ್ ವ್ಯವಸ್ಥೆಗಳ ಪ್ರತ್ಯೇಕತೆಯೊಂದಿಗೆ ತರ್ಕಬದ್ಧ ವಿನ್ಯಾಸವು ಉತ್ಪನ್ನದ ಸ್ಥಿರತೆ, ಸುಲಭ ನಿರ್ವಹಣೆ ಮತ್ತು ಬಲವಾದ ಹಸ್ತಕ್ಷೇಪ-ವಿರೋಧಿ ಸಾಮರ್ಥ್ಯವನ್ನು ಖಾತ್ರಿಗೊಳಿಸುತ್ತದೆ.
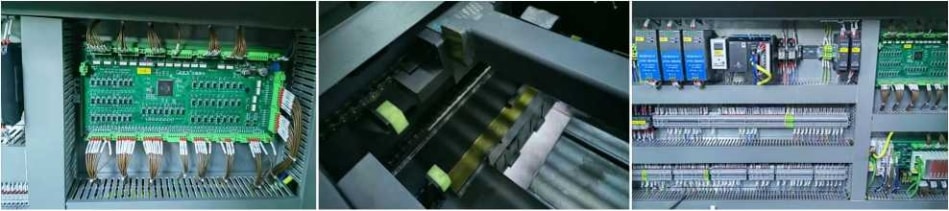
2. ಪ್ರತಿಯೊಂದು ವಿದ್ಯುತ್ ಘಟಕವನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ವ್ಯಾಖ್ಯಾನಿಸಲಾಗಿದೆ ಮತ್ತು ನಿರ್ವಹಣೆಯನ್ನು ಸುಲಭಗೊಳಿಸಲು ಲೇಬಲ್ ಮಾಡಲಾಗಿದೆ.
ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ವ್ಯಾಪ್ತಿ
1. ಸ್ಥಳಗಳನ್ನು ಕತ್ತರಿಸಲು ಸೂಕ್ತವಾಗಿದೆ: 2D ಪ್ಲೇನ್ ಕಟಿಂಗ್,
2. ಅಪ್ಲಿಕೇಶನ್ ವಲಯಗಳು: ರೈಲು ಸಾಗಣೆ, ಆಟೋಮೋಟಿವ್, ನಿರ್ಮಾಣ ಯಂತ್ರೋಪಕರಣಗಳು, ಕೃಷಿ ಮತ್ತು ಅರಣ್ಯ ಯಂತ್ರೋಪಕರಣಗಳು, ವಿದ್ಯುತ್ ಉತ್ಪಾದನೆ, ಎಲಿವೇಟರ್ ತಯಾರಿಕೆ, ಗೃಹೋಪಯೋಗಿ ಉಪಕರಣಗಳು, ಧಾನ್ಯ ಯಂತ್ರೋಪಕರಣಗಳು, ಜವಳಿ ಯಂತ್ರೋಪಕರಣಗಳು, ಉಪಕರಣ ಸಂಸ್ಕರಣೆ, ಪೆಟ್ರೋಲಿಯಂ ಯಂತ್ರೋಪಕರಣಗಳು, ಆಹಾರ ಯಂತ್ರೋಪಕರಣಗಳು, ಅಡುಗೆ ಸಾಮಾನುಗಳು ಮತ್ತು ನೈರ್ಮಲ್ಯ ಸಾಮಾನುಗಳು, ಅಲಂಕಾರ ಮತ್ತು ಜಾಹೀರಾತು, ಲೇಸರ್ ಬಾಹ್ಯ ಸಂಸ್ಕರಣಾ ಸೇವೆಗಳು ಮತ್ತು ಇತರ ಯಾಂತ್ರಿಕ ಉತ್ಪಾದನೆ ಮತ್ತು ಸಂಸ್ಕರಣಾ ಕೈಗಾರಿಕೆಗಳು;
3. ಕತ್ತರಿಸುವ ವಸ್ತುಗಳು: ಕಾರ್ಬನ್ ಸ್ಟೀಲ್, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಅಲ್ಯೂಮಿನಿಯಂ ಮಿಶ್ರಲೋಹ, ಹಿತ್ತಾಳೆ, ತಾಮ್ರ, ಉಪ್ಪಿನಕಾಯಿ ಹಾಳೆ, ಕಲಾಯಿ ಹಾಳೆ, ಸಿಲಿಕಾನ್ ಉಕ್ಕಿನ ಹಾಳೆ, ಎಲೆಕ್ಟ್ರೋಲೈಟಿಕ್ ಹಾಳೆ, ಟೈಟಾನಿಯಂ ಮಿಶ್ರಲೋಹ, ಮ್ಯಾಂಗನೀಸ್ ಮಿಶ್ರಲೋಹ;
4. ಕತ್ತರಿಸುವ ತಂತ್ರಜ್ಞಾನ ಅನ್ವಯದ ಸ್ಕೀಮ್ಯಾಟಿಕ್ ರೇಖಾಚಿತ್ರ:
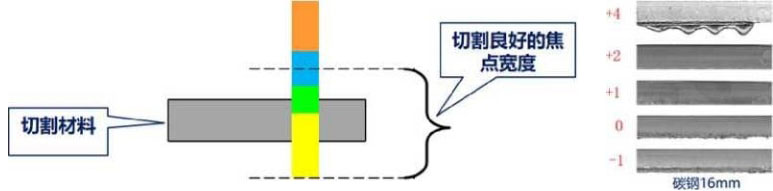
ಗಮನಿಸಿ: 12,000W ಗಿಂತ ಹೆಚ್ಚಿನ ವಿದ್ಯುತ್ ರೇಟಿಂಗ್ ಹೊಂದಿರುವ ಉಪಕರಣಗಳಿಗೆ, 25mm ಗಿಂತ ದಪ್ಪವಿರುವ ಕಾರ್ಬನ್ ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ಗಳನ್ನು ಕತ್ತರಿಸುವಾಗ ಅಥವಾ ಸಣ್ಣ ರಂಧ್ರಗಳಂತಹ ಸಂಕೀರ್ಣ ಮಾದರಿಗಳನ್ನು ಸಂಸ್ಕರಿಸುವಾಗ, ಸ್ಥಿರ ಉತ್ಪಾದನೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಪೂರ್ಣ ಗಮನದಲ್ಲಿ ಹೆಚ್ಚಿನ ಶಕ್ತಿಯ ಕಾರ್ಯಾಚರಣೆಯ ಅಗತ್ಯವಿದೆ.
● ಫೋಕಸ್ ಕಟಿಂಗ್ ಹೆಡ್ ಗರಿಷ್ಠ ಫೋಕಸ್ನಲ್ಲಿ ಹೆಚ್ಚು ಬಿಸಿಯಾಗುವುದಿಲ್ಲ.
● ಕತ್ತರಿಸಲು 1.6–1.8 ಮಿಮೀ ಕ್ವಿಕ್ ನಳಿಕೆ ಅಥವಾ ಪ್ರಮಾಣಿತ 2.0 ಮಿಮೀ ಡಬಲ್-ಲೇಯರ್ ನಳಿಕೆಯನ್ನು ಬಳಸಿ.
● ಗಾಳಿಯ ಒತ್ತಡವನ್ನು 0.7-1.0 ಬಾರ್ಗೆ ಮತ್ತು ನಳಿಕೆಯ ಎತ್ತರವನ್ನು 0.8T.0 mm ಗೆ ಹೊಂದಿಸಿ.
5. ಕತ್ತರಿಸುವ ಶ್ರೇಣಿ: ಕಾರ್ಬನ್ ಸ್ಟೀಲ್: 0.5-16 ಮಿಮೀ; ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್: 0.5-8 ಮಿಮೀ
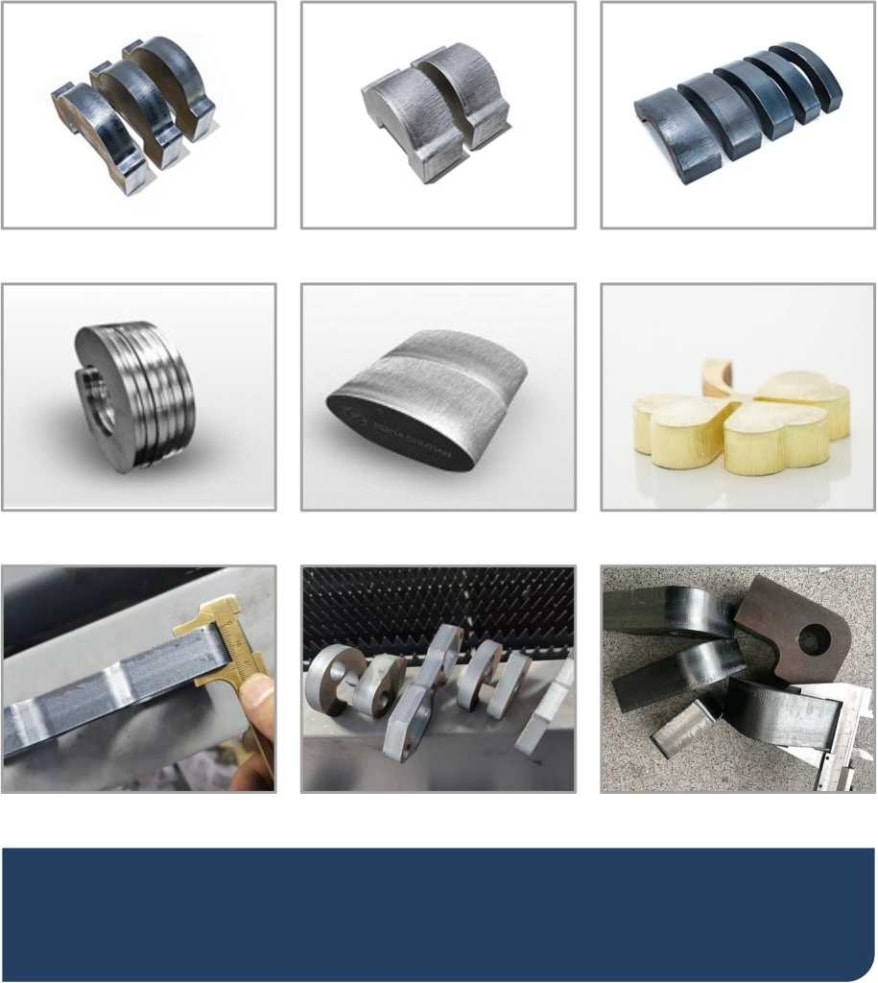
6. ವಿಶಿಷ್ಟ ಕಟ್ ಮಾದರಿಯನ್ನು ಕೆಳಗಿನ ಚಿತ್ರದಲ್ಲಿ ತೋರಿಸಲಾಗಿದೆ:
n ಮಾದರಿ
ಹುಯಿ ನೆಂಗ್ ಡಾ ಲೇಸರ್ ಮಾದರಿ ಕತ್ತರಿಸುವಿಕೆಯಲ್ಲಿ ಹೆಚ್ಚಿನ ನಿಖರತೆಯನ್ನು ಸಾಧಿಸಲು ಸುಧಾರಿತ ಕತ್ತರಿಸುವ ತಂತ್ರಜ್ಞಾನವನ್ನು ಬಳಸುತ್ತದೆ, ಅಚ್ಚುಕಟ್ಟಾಗಿ ಕತ್ತರಿಸುವ ಮೇಲ್ಮೈಗಳು, ನಯವಾದ ಬೇಸ್ಗಳು ಮತ್ತು ಬರ್ರ್ಸ್ ಅಥವಾ ಸ್ಲ್ಯಾಗ್ ಸಂಗ್ರಹಣೆಯಿಲ್ಲದೆ, ದ್ವಿತೀಯ ಸಂಸ್ಕರಣೆಯ ಅಗತ್ಯವನ್ನು ನಿವಾರಿಸುತ್ತದೆ.ಇದು ಕಾರ್ಬನ್ ಸ್ಟೀಲ್, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮತ್ತು ಅಲ್ಯೂಮಿನಿಯಂ ಮಿಶ್ರಲೋಹದ ತೀವ್ರ ಕತ್ತರಿಸುವಿಕೆ, ಹಾಗೆಯೇ ದಪ್ಪ ಪ್ಲೇಟ್ಗಳ ತೀವ್ರ ಸಣ್ಣ-ರಂಧ್ರ ಕತ್ತರಿಸುವಿಕೆ ಮತ್ತು ಕಾರ್ಬನ್ ಸ್ಟೀಲ್ ದಪ್ಪ ಪ್ಲೇಟ್ಗಳ ಚೂಪಾದ ಮೂಲೆಯ ಕತ್ತರಿಸುವಿಕೆಯಂತಹ ಕತ್ತರಿಸುವ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ಪೂರೈಸುತ್ತದೆ.
ಕ್ರಿಯಾತ್ಮಕ ಘಟಕಗಳು
3.1: CNC ವ್ಯವಸ್ಥೆ
● ಈ ತಂತ್ರಜ್ಞಾನದ ವೈಶಿಷ್ಟ್ಯಗಳು: ಮಧ್ಯಮ-ತೆಳುವಾದ ಪ್ಲೇಟ್ಗಳಿಗೆ ಸಂಪರ್ಕವಿಲ್ಲದ ರಂಧ್ರ, ದಪ್ಪ ಪ್ಲೇಟ್ಗಳಿಗೆ ಮಿಂಚಿನ ವೇಗದ ರಂಧ್ರ, ಬಹು-ಹಂತದ ರಂಧ್ರ, ರಂಧ್ರದ ಸಮಯದಲ್ಲಿ ಸ್ಲ್ಯಾಗ್ ತೆಗೆಯುವಿಕೆ, ಚಲನೆಯ ಟ್ರ್ಯಾಕಿಂಗ್ನೊಂದಿಗೆ ಕಂಪನ ನಿಗ್ರಹ, ಕ್ಲೋಸ್ಡ್-ಲೂಪ್ ನ್ಯೂಮ್ಯಾಟಿಕ್ ನಿಯಂತ್ರಣ ಮತ್ತು ಲೇಯರ್ಡ್ ನಿಖರ ಸಂಸ್ಕರಣೆ. ಈ ನಾವೀನ್ಯತೆಗಳು ಹೆಚ್ಚಿನ-ಶಕ್ತಿಯ ಕತ್ತರಿಸುವ ದಕ್ಷತೆ ಮತ್ತು ಸ್ಥಿರತೆಯನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಹೆಚ್ಚಿಸುತ್ತವೆ, ಇದರಿಂದಾಗಿ ಉಪಕರಣಗಳ ಪ್ರಮುಖ ಸ್ಪರ್ಧಾತ್ಮಕತೆಯನ್ನು ಬಲಪಡಿಸುತ್ತದೆ.
● ದೃಶ್ಯ ತ್ಯಾಜ್ಯ ನಿರ್ವಹಣೆ: ಸ್ಮಾರ್ಟ್ಫೋನ್ ಛಾಯಾಗ್ರಹಣವನ್ನು ವಿನ್ಯಾಸ ವಿನ್ಯಾಸದೊಂದಿಗೆ ಸಂಯೋಜಿಸುವ ಮೂಲಕ, ಯಂತ್ರೋಪಕರಣದ ದೃಶ್ಯ ಸ್ಥಾನೀಕರಣ ವ್ಯವಸ್ಥೆಯು ಉಳಿಕೆ ವಸ್ತುಗಳ ಹೆಚ್ಚು ಪರಿಣಾಮಕಾರಿ ಮರುಬಳಕೆಯನ್ನು ಸಾಧಿಸುತ್ತದೆ.
● ಡ್ರಾಯಿಂಗ್ ಫಾರ್ಮ್ಯಾಟ್ ಬೆಂಬಲ: ಸ್ಥಳೀಯ DXF ಮತ್ತು G-ಕೋಡ್ ಡ್ರಾಯಿಂಗ್ಗಳ ನೇರ ಸಂಸ್ಕರಣೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ; ಹೆಚ್ಚಿನ ವೇಗದ ಓದು/ಬರೆಯುವ ಕಾರ್ಯಾಚರಣೆಗಳು ಮತ್ತು ಸಾಫ್ಟ್ವೇರ್-ರಚಿತ LXDS ಮತ್ತು NRP ಫೈಲ್ಗಳ ಸಂಸ್ಕರಣೆಯನ್ನು ಸಕ್ರಿಯಗೊಳಿಸುತ್ತದೆ.
● ಆಟೊಮೇಷನ್: ಈ ವ್ಯವಸ್ಥೆಯು ಆನ್ಲೈನ್ ಕಾಯಿಲ್ ಕಟಿಂಗ್, ಡ್ಯುಯಲ್-ಹೆಡ್ ಕಾಯಿಲ್ ಕಟಿಂಗ್, ಇಂಟಿಗ್ರೇಟೆಡ್ ಟ್ಯೂಬ್-ಶೀಟ್ ಕಟಿಂಗ್ ಮತ್ತು ದೊಡ್ಡ-ಪ್ರದೇಶದ ವಿಭಾಗೀಯ ಸಂಸ್ಕರಣೆ ಸೇರಿದಂತೆ ಸ್ವಯಂಚಾಲಿತ ಪರಿಹಾರಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ, ಇದು ವಿಶಾಲ ಮಾರುಕಟ್ಟೆ ವಿಸ್ತರಣೆಗೆ ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ.
● ಅನುಕೂಲಕರ ನಿರ್ವಹಣೆ: ಫೋಕಸ್ ಪರೀಕ್ಷೆ ಮತ್ತು ಮಾಪನಾಂಕ ನಿರ್ಣಯ, ಫೋಟೋ ಪೇಪರ್ ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗ ಮಾಲಿನ್ಯ ಪತ್ತೆ ಮತ್ತು ಸರ್ವೋ ಸಿಸ್ಟಮ್ ಕಾರ್ಯಾಚರಣೆಯ ಡೇಟಾದ ಆಸಿಲ್ಲೋಸ್ಕೋಪ್ ಮೇಲ್ವಿಚಾರಣೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ.
● ರೇಖಾಚಿತ್ರ: ಮೂರನೇ ವ್ಯಕ್ತಿಯ ಪರಿಕರಗಳಿಲ್ಲದೆ ಸಾಫ್ಟ್ವೇರ್ ಸಂಸ್ಕರಣಾ ವ್ಯವಸ್ಥೆಯೊಳಗೆ ನೇರವಾಗಿ ಗ್ರಾಫಿಕ್ ಮಾರ್ಗಗಳನ್ನು ರಚಿಸಿ ಅಥವಾ ಸಂಪಾದಿಸಿ, ಡೀಬಗ್ ಮಾಡುವಿಕೆ ಮತ್ತು ಹೊಂದಾಣಿಕೆ ದಕ್ಷತೆಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ.
● ಅನುಕೂಲಕರ ವೈಶಿಷ್ಟ್ಯಗಳು: ಈ ವ್ಯವಸ್ಥೆಯು ಒಂದು-ಸ್ಪರ್ಶ ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆ, ನಳಿಕೆಯ ಶುಚಿಗೊಳಿಸುವಿಕೆ, ಸ್ವಯಂಚಾಲಿತ ಮಾಪನಾಂಕ ನಿರ್ಣಯ, ಸ್ವಯಂ-ನಯಗೊಳಿಸುವಿಕೆ, ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದ ಕಾರ್ಯಸ್ಥಳಗಳು ಮತ್ತು ವಲಯ ಧೂಳು ಹೊರತೆಗೆಯುವಿಕೆ ಸೇರಿದಂತೆ ಪ್ರಮಾಣಿತ ಮಾಡ್ಯುಲರ್ ಕಾರ್ಯಗಳನ್ನು ನೀಡುತ್ತದೆ, ಇದು ಉಪಕರಣಗಳಿಗೆ ಹೆಚ್ಚಿನ ಮಾರಾಟದ ಅಂಶಗಳನ್ನು ಸೇರಿಸುತ್ತದೆ.
3.2: ಮೆಟೀರಿಯಲ್ ಡಿಸ್ಚಾರ್ಜ್ ಸಾಫ್ಟ್ವೇರ್
ಪ್ಲೇನ್ ಕಟಿಂಗ್ ಸಾಫ್ಟ್ವೇರ್ ಎಂಬುದು ಪ್ಲೇನ್ ಲೇಸರ್ ಕಟಿಂಗ್ ಸಿಎನ್ಸಿ ಸಿಸ್ಟಮ್ಗಾಗಿ ಸಾಫ್ಟ್ವೇರ್ನ ಒಂದು ಗುಂಪಾಗಿದ್ದು, ಇದು ವೇಗದ ಕತ್ತರಿಸುವುದು, ಡ್ರಾಯಿಂಗ್ ಪ್ರೊಸೆಸಿಂಗ್, ಕಟಿಂಗ್ ಪಾತ್ ಎಡಿಟಿಂಗ್ ಮತ್ತು ಫಾರ್ಮ್ ಜನರೇಷನ್ ಕಾರ್ಯಗಳನ್ನು ಅರಿತುಕೊಳ್ಳಬಹುದು.
● ಹೊಂದಿಕೊಳ್ಳುವ ಮತ್ತು ಪರಿಣಾಮಕಾರಿ ಕತ್ತರಿಸುವ ಮಾರ್ಗ ನಿರ್ವಹಣೆ: ಒಂದೇ ಭಾಗಕ್ಕೆ ಬಹು ಕತ್ತರಿಸುವ ನಿಯತಾಂಕಗಳನ್ನು ಅನ್ವಯಿಸಬಹುದು. ಕತ್ತರಿಸುವ ಮಾರ್ಗವನ್ನು ಜ್ಯಾಮಿತೀಯ ಆಕಾರದಿಂದ ಬೇರ್ಪಡಿಸಲಾಗಿದೆ, ಇದು ಮೂಲ ಜ್ಯಾಮಿತಿಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರದೆ ಮಾರ್ಗ ಮಾರ್ಪಾಡುಗಳನ್ನು ಅನುಮತಿಸುತ್ತದೆ. ಹಂಚಿಕೆಯ ಅಂಚಿನ ಕತ್ತರಿಸುವಿಕೆಯು ವಸ್ತು ಬಳಕೆಯನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಸುಧಾರಿಸುತ್ತದೆ. ಕತ್ತರಿಸುವ ಅನುಕ್ರಮ ಮತ್ತು ಪ್ರವೇಶ ಬಿಂದುಗಳ ತ್ವರಿತ ಮತ್ತು ಸುಲಭ ಮಾರ್ಪಾಡು. ಅದೇ ಭಾಗವು ಕತ್ತರಿಸುವುದು, ಗುರುತು ಮಾಡುವುದು, ಪಂಚಿಂಗ್ ಮತ್ತು ಡಾಟ್ ಗುರುತು ಸೇರಿದಂತೆ ವಿವಿಧ ಯಂತ್ರ ವಿಧಾನಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ.
● ವಿಶಿಷ್ಟ ಮೂಲೆ ಚಿಕಿತ್ಸೆ: ದುಂಡಾದ ಮೂಲೆಗಳು, ಚೂಪಾದ ಮೂಲೆಗಳು ಮತ್ತು ವೇಗವರ್ಧನೆ.
● ವರದಿ ಕಾರ್ಯಗಳು: ಮಾರ್ಗ, ವೇಗ, ರಂಧ್ರ ಎಣಿಕೆ, ಸಮಯ, ಅನಿಲ ಮತ್ತು ವಿದ್ಯುತ್ ಬಳಕೆಯ ಅಂಕಿಅಂಶಗಳು.
ಸಿಸ್ಟಮ್ ಕಾನ್ಫಿಗರೇಶನ್
| ಮುಖ್ಯ ಘಟಕ | ಸಂಕ್ಷಿಪ್ತ ವಿವರಣೆ | ಟೀಕೆಗಳು |
| ಲೇಸರ್ | 3000W ಲೇಸರ್ ಜನರೇಟರ್ | ಚುವಾಂಗ್ಸಿನ್ |
| ಆಪ್ಟಿಕಲ್ ಸಿಸ್ಟಮ್ | ಆಮದು ಮಾಡಿದ ಡೈಎಲೆಕ್ಟ್ರಿಕ್ ಮೆಂಬರೇನ್ | ಬ್ರಿಟನ್ |
| ಲೇಸರ್ ಕತ್ತರಿಸುವ ತಲೆ | ಸ್ವಿಸ್ ರೇಟೂಲ್ಸ್ | ಜಿಯಾಕಿಯಾಂಗ್ (ಆಟೋ ಫೋಕಸ್) |
| ವಿಶೇಷ ತಂಪಾಗಿಸುವ ವ್ಯವಸ್ಥೆ | ಲೇಸರ್ ವಿಶೇಷ ಶೈತ್ಯೀಕರಣ ನೀರಿನ ಟ್ಯಾಂಕ್ | ವುಹಾನ್ ಹನ್ಲಿ |
| ಯಂತ್ರ ಚಾಲಿತ ವ್ಯವಸ್ಥೆ | ತೈವಾನ್ ಹೈ ಪ್ರಿಸಿಶನ್ ಹೈ ಸ್ಪೀಡ್ ಗೈಡ್ ರೈಲು | ತೈವಾನ್ ಹೆಕಿಂಗ್ |
| ಯಂತ್ರ ಚಾಲಿತ ವ್ಯವಸ್ಥೆ | ತೈವಾನ್ ಹೈ ಪ್ರಿಸಿಶನ್ ಗೇರ್ ಮತ್ತು ರಾಟ್ಚೆಟ್ | ತೈವಾನ್ನ ವಿಶೇಷತೆ |
| ರಿಡ್ಯೂಸರ್ (ಫ್ಲಾಟ್) | ಹೊಸ ಬೋಫ್ಲಾನ್ ಔಟ್ಪುಟ್ ರಚನೆ | ಜಪಾನ್ ಸ್ಟಾರ್ ಟ್ರೆಷರ್ |
| ಕತ್ತರಿಸುವ ಪ್ರದೇಶ | 3000X1500ಮಿಮೀ | ಟ್ಯೂಬ್ ಶೀಟ್ ವೆಲ್ಡಿಂಗ್ |
| ಎಕ್ಸ್-ಆಕ್ಸಿಸ್ ಸರ್ವೋ ಘಟಕ | ಸರ್ವೋ ಡ್ರೈವ್ | ಹುಯಿಚುವಾನ್ |
| Y1 ಆಕ್ಸಿಸ್ ಸರ್ವೋ ಯೂನಿಟ್ | ಸರ್ವೋ ಡ್ರೈವ್ | ಹುಯಿಚುವಾನ್ |
| Y2 ಆಕ್ಸಿಸ್ ಸರ್ವೋ ಯೂನಿಟ್ | ಸರ್ವೋ ಡ್ರೈವ್ | ಹುಯಿಚುವಾನ್ |
| Z-ಆಕ್ಸಿಸ್ ಸರ್ವೋ ಘಟಕ | ಬ್ರೇಕ್ ಸರ್ವೋ ಡ್ರೈವ್ | ಹುಯಿಚುವಾನ್ |
| ಅನುಪಾತಗಳು | NNT ಅನುಪಾತಗಳು | NNT ಅನುಪಾತಗಳು |
| ಕಂಪ್ಯೂಟಿಂಗ್ ವ್ಯವಸ್ಥೆ | ರೆನೆಸಾಸ್ ಇಂಡಸ್ಟ್ರಿಯಲ್ ಕಂಟ್ರೋಲ್ ಕಂಪ್ಯೂಟರ್ | HP ಜಪಾನ್ |
| ವಿದ್ಯುತ್ ಘಟಕಗಳು | Schneider ಫ್ರಾನ್ಸ್ ನಿಂದ | ಫ್ರಾನ್ಸ್ |
| ಮಿತಿ ಸ್ವಿಚ್ | ಎನ್ಪಿಎನ್ | ಝೆಜಿಯಾಂಗ್ ಫೀಲಿಂಗ್/SMC |
| ಕತ್ತರಿಸುವ ಸಾಫ್ಟ್ವೇರ್ | ಎರಡು ಆಯಾಮದ ಲೇಸರ್ ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆ | HND ಲೇಸರ್ |
| ಟ್ರ್ಯಾಕಿಂಗ್ ಮತ್ತು ಸೆನ್ಸಿಂಗ್ ವ್ಯವಸ್ಥೆ | ಹೆಚ್ಚಿನ ನಿಖರತೆಯ ಸ್ವಯಂಚಾಲಿತ ಸಂವೇದನೆ, ನಿಖರತೆ ± 0.1mm | HND ಲೇಸರ್ |
| ಯಂತ್ರೋಪಕರಣ | ಗ್ಯಾಂಟ್ರಿ ಪ್ರಕಾರ | HND ಲೇಸರ್ |
ಮುಖ್ಯ ತಾಂತ್ರಿಕ ವಿಶೇಷಣಗಳು
| ಲೇಸರ್ ಉತ್ಪಾದನೆಯ ಗರಿಷ್ಠ ಸರಾಸರಿ ಶಕ್ತಿ | 3000W ವಿದ್ಯುತ್ ಸರಬರಾಜು |
| ಕನಿಷ್ಠ ಕಟ್ ಲೈನ್ ಅಗಲ | 0.2mm (0.4mm ಗಿಂತ ಕಡಿಮೆ ಇರುವ ವಸ್ತುಗಳಿಗೆ) |
| ಗರಿಷ್ಠ ಕತ್ತರಿಸುವ ವೇಗ | ≤60 ಮೀ/ನಿಮಿಷ (ವಸ್ತುವನ್ನು ಅವಲಂಬಿಸಿ 0.4 ಮಿಮೀ) |
| ಗರಿಷ್ಠ ಕತ್ತರಿಸುವ ದಪ್ಪ | |
| ನಿರಂತರ ಕೆಲಸದ ಸಮಯ | ≥20 ಗಂಟೆಗಳು |
| ಸ್ಥಾನೀಕರಣ ನಿಖರತೆ | ±0.05ಮಿಮೀ |
| ಪುನರಾವರ್ತಿತ ಸ್ಥಾನೀಕರಣ ನಿಖರತೆ | ±0.03ಮಿಮೀ |
| ವಿದ್ಯುತ್ ಸರಬರಾಜು | ಮೂರು-ಹಂತದ ಐದು-ತಂತಿ AC 380±10V,50Hz, 5V ಒಳಗೆ ತತ್ಕ್ಷಣದ ಏರಿಳಿತಗಳೊಂದಿಗೆ |
| ಸಾಧನದ ಅಂದಾಜು ತೂಕ | ಸರಿಸುಮಾರು 2500 ಕೆ.ಜಿ. |
ಯಾದೃಚ್ಛಿಕ ಪರಿಕರಗಳು ಮತ್ತು ತಾಂತ್ರಿಕ ದಸ್ತಾವೇಜನ್ನು
ಹೆಸರು | ಪ್ರಮಾಣ | ಟೀಕೆಗಳು |
ಸೂಚನೆಗಳು | 1 ಪ್ರತಿ |
|
ರಕ್ಷಣಾತ್ಮಕ ಲೆನ್ಸ್ | 5 ತುಣುಕುಗಳು | ಉಡುಗೊರೆಯಾಗಿ ನೀಡಿ |
ಸ್ಪ್ರೇ ನಳಿಕೆ | 5 ತುಣುಕುಗಳು | ಉಡುಗೊರೆಯಾಗಿ ನೀಡಿ |
ಸ್ಥಾಪನೆ ಮತ್ತು ಸೇವೆ
ಅನುಸ್ಥಾಪನೆಗೆ ಸಿದ್ಧತೆಗಳು
● ಹಾಸಿಗೆಯ ಸಂರಚನೆಗಾಗಿ ಸಲಕರಣೆಗಳ ಹೆಜ್ಜೆಗುರುತು ರೇಖಾಚಿತ್ರವನ್ನು ನೋಡಿ, ಇದರಿಂದ ಲೋಡ್/ಇಳಿಸುವಿಕೆ ಮತ್ತು ದಿನನಿತ್ಯದ ನಿರ್ವಹಣೆ ಸುಲಭವಾಗುತ್ತದೆ.
● ಸ್ಥಳದ ಅವಶ್ಯಕತೆಗಳು: ಅನುಸ್ಥಾಪನಾ ಸ್ಥಳವು ನೆಲಸಮವಾಗಿರಬೇಕು ಮತ್ತು ಘನ ಅಡಿಪಾಯವು ಕುಸಿತದಿಂದ ಮುಕ್ತವಾಗಿರಬೇಕು ಮತ್ತು ಕಂಪನದ ವೈಶಾಲ್ಯವು 1 ಮಿಮೀ ಗಿಂತ ಕಡಿಮೆಯಿರಬೇಕು. ಹೆಚ್ಚಿನ ಶಕ್ತಿಯ ಸ್ಟ್ಯಾಂಪಿಂಗ್ ಉಪಕರಣಗಳ ಬಳಿ ಇಡುವುದನ್ನು ತಪ್ಪಿಸಿ.
| ಆದೇಶ ಸಂಖ್ಯೆ | ಯೋಜನೆ | ನಿಯತಾಂಕ |
| 1 | ಪೂರೈಕೆ ವೋಲ್ಟೇಜ್ | AC380V±5% ಮೂರು-ಹಂತದ ಐದು-ತಂತಿ ವ್ಯವಸ್ಥೆ |
| 2 | ಏರ್ ಕಂಪ್ರೆಸರ್ ಪವರ್ (KW) | 15ಕೆ.ಡಬ್ಲ್ಯೂ/16ಕೆ.ಜಿ. |
| 3 | ಗಾಳಿಯಿಲ್ಲದ ಕಡಿತ (ಹರಿವಿನ ಪ್ರಮಾಣ) | ≥1.0 ಮೀ3/ನಿಮಿಷ |
| 4 | ಗಾಳಿಯಿಲ್ಲದ ಕತ್ತರಿಸುವಿಕೆ (ಒತ್ತಡ) | ≧0. 8 MPa |
| 5 | ಗಾಳಿಯಿಲ್ಲದ ಕತ್ತರಿಸುವಿಕೆ (ತೈಲ ಅಂಶ) | ≦2 ಪಿಪಿಎಂ |
| 6 | ಗಾಳಿ ಕತ್ತರಿಸುವುದು (ವಿಸರ್ಜನೆ) | ≥4.2 ಮೀ3/ನಿಮಿಷ |
| 7 | ಗಾಳಿ ಕತ್ತರಿಸುವುದು (ಒತ್ತಡ) | ≧1.5 MPa |
| 8 | ಗಾಳಿ ಕತ್ತರಿಸುವುದು (ತೈಲ ಅಂಶ) | ≦2. 0 ಪಿಪಿಎಂ |
| 9 | ಫ್ರೀಜ್ ಡ್ರೈಯರ್ನ ಅನಿಲ ಹರಿವಿನ ಪ್ರಮಾಣ | ≥6.8 ಮೀ3/ನಿಮಿಷ |
| 10 | ಅನಿಲ ಸಂಗ್ರಹ ತೊಟ್ಟಿಯ ಒತ್ತಡ | ≧1.6 MPa |
| 11 | ಹಂತ 5 ಶೋಧನೆ | ವರ್ಗ Q: ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ 3.8 m³/ನಿಮಿಷ, ಕಾರ್ಯಾಚರಣಾ ಒತ್ತಡ 1.6 MPa, ಘನ ಕಣಗಳಿಗೆ ಶೋಧನೆ ನಿಖರತೆ 3 μm, ದ್ರವ 5 PPM |
| 12 | ಹಂತ 5 ಶೋಧನೆ | ವರ್ಗ P: ಹರಿವಿನ ಪ್ರಮಾಣ 3.8 m³/ನಿಮಿಷ, ಕಾರ್ಯಾಚರಣಾ ಒತ್ತಡ 1.6 MPa, ಘನ ಕಣಗಳಿಗೆ ಶೋಧನೆ ನಿಖರತೆ 1 μm, ದ್ರವ 1 PPM |
| 13 | ಹಂತ 5 ಶೋಧನೆ | ವರ್ಗ P: 3.8 mV/ನಿಮಿಷದ ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ, 1.6 MPa ಕಾರ್ಯಾಚರಣಾ ಒತ್ತಡ, 1 ಮೈಕ್ರಾನ್ನಲ್ಲಿ ಘನ ಕಣಗಳು ಮತ್ತು 1 PPM ನಲ್ಲಿ ದ್ರವ ಕಣಗಳಿಗೆ ಶೋಧನೆ ನಿಖರತೆ. |
| 14 | ಹಂತ 5 ಶೋಧನೆ | ವರ್ಗ S: 3.8 mV/ನಿಮಿಷದ ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ, 1.6 MPa ಕಾರ್ಯಾಚರಣಾ ಒತ್ತಡ, 0.01 ಮೈಕ್ರಾನ್ಗಳಲ್ಲಿ ಘನ ಕಣಗಳು ಮತ್ತು 0.01 PPM ನಲ್ಲಿ ದ್ರವ ಕಣಗಳಿಗೆ ಶೋಧನೆ ನಿಖರತೆ. |
| 15 | ಹಂತ 5 ಶೋಧನೆ | ವರ್ಗ S: ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ 3.8 m³/ನಿಮಿಷ, ಕೆಲಸದ ಒತ್ತಡ 1.6 MPa, ಘನ ಕಣಗಳಿಗೆ ಶೋಧನೆ ನಿಖರತೆ 0.01 μm, ದ್ರವ 0.01 PPM |
| 16 | ಆಮ್ಲಜನಕ | 99.99% ಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಶುದ್ಧತೆ |
| 17 | ಸಾರಜನಕ | 99.99% ಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಶುದ್ಧತೆ |
| 18 | ಚಿಲ್ಲರ್ ನೀರು (ಬಟ್ಟಿ ಇಳಿಸಿದ ನೀರು) | 80 ಲೀ/ವಾಹಕತೆ 10–30 ಯುಎಸ್ |
| 19 | ಅರ್ಥಿಂಗ್ ಪ್ರತಿರೋಧ | ≦4ಕ್ |
| 20 | ಲೇಸರ್ ಅಳವಡಿಕೆಯ ಸುತ್ತುವರಿದ ತಾಪಮಾನ | 5-40°C ತಾಪಮಾನ |
| 21 | ಲೇಸರ್ ಅಳವಡಿಕೆಯ ಆರ್ದ್ರತೆ | ≦70% |
| 22 | ಆಪರೇಟರ್ ಅವಶ್ಯಕತೆಗಳು | ನಿರ್ವಾಹಕರು ಮಾಧ್ಯಮಿಕ ಶಾಲಾ ಶಿಕ್ಷಣ ಅಥವಾ ಅದಕ್ಕಿಂತ ಹೆಚ್ಚಿನದನ್ನು ಹೊಂದಿರಬೇಕು ಮತ್ತು ಕಂಪ್ಯೂಟರ್ಗಳು ಮತ್ತು ಸಾಮಾನ್ಯ CNC ಯಂತ್ರೋಪಕರಣಗಳನ್ನು ನಿರ್ವಹಿಸುವಲ್ಲಿ ಅನುಭವ ಹೊಂದಿರಬೇಕು. ಪ್ರೋಗ್ರಾಮಿಂಗ್ ಕಂಪ್ಯೂಟರ್ನೊಂದಿಗೆ ಉಪಕರಣಗಳನ್ನು ಸಜ್ಜುಗೊಳಿಸಲು ಶಿಫಾರಸು ಮಾಡಲಾಗಿದೆ. |
ಅನುಸ್ಥಾಪನಾ ಪರಿಸರ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
ತಾಪಮಾನದ ಅವಶ್ಯಕತೆ | 5~30° | ಸರಳ ಲೇಸರ್ ಅನ್ನು ಪ್ರತ್ಯೇಕ ಹವಾನಿಯಂತ್ರಿತ ಪ್ರತ್ಯೇಕ ಕೋಣೆಯಲ್ಲಿ ಇರಿಸಬೇಕು. |
ಆರ್ದ್ರತೆಯ ಅವಶ್ಯಕತೆಗಳು | 70% | |
ಅಡಿಪಾಯದ ಅವಶ್ಯಕತೆಗಳು | ಸೈಟ್ ಲೆವೆಲಿಂಗ್ ಬಲವಾದ ಕಂಪನಗಳಿಲ್ಲ. | 1. ಬಲವಾದ ಕಂಪನಗಳ ಸಂದರ್ಭದಲ್ಲಿ, ಹೆಚ್ಚುವರಿ ಕಂಪನ-ನಿರೋಧಕ ಚಡಿಗಳನ್ನು ಅಳವಡಿಸಬೇಕು. 2. ಅಡಿಪಾಯವು ಸಾಕಷ್ಟು ಬಲವನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು ಮತ್ತು ನೆಲೆಗೊಳ್ಳಲು ಅವಕಾಶ ನೀಡಬಾರದು. 3. ನಮ್ಮ ಕಂಪನಿಯು ಒದಗಿಸಿದ ಅಡಿಪಾಯ ಅನುಸ್ಥಾಪನಾ ರೇಖಾಚಿತ್ರಗಳ ಪ್ರಕಾರ ಅಡಿಪಾಯವನ್ನು ಸ್ಥಾಪಿಸಿ. |
| ಸೂಚನೆ: 1. ಉಪಕರಣಗಳ ನಿಯೋಜನೆ ಪ್ರದೇಶವು ಉತ್ತಮ ವಾತಾಯನವನ್ನು ಹೊಂದಿರಬೇಕು, ಧೂಳು, ತುಕ್ಕು ಮತ್ತು ನೀರಿನ ಸೋರಿಕೆಯಿಂದ ಮುಕ್ತವಾಗಿರಬೇಕು. 2. ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ ಮತ್ತು ಲೇಸರ್ ಉಪಕರಣದ ತಿರುಳು.ಆರ್ಕ್ ವೆಲ್ಡಿಂಗ್ ಮತ್ತು ಡಿಸ್ಚಾರ್ಜ್ ಮೆಷಿನಿಂಗ್ ಯಂತ್ರಗಳಂತಹ ಇತರ ಉಪಕರಣಗಳಿಂದ ವಿದ್ಯುತ್ಕಾಂತೀಯ ಹಸ್ತಕ್ಷೇಪವನ್ನು ತಪ್ಪಿಸಬೇಕು, ಇದು ಉಪಕರಣದ ಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣೆಯಲ್ಲಿ ಹಸ್ತಕ್ಷೇಪವನ್ನು ತಡೆಗಟ್ಟಬೇಕು. | ||