

01
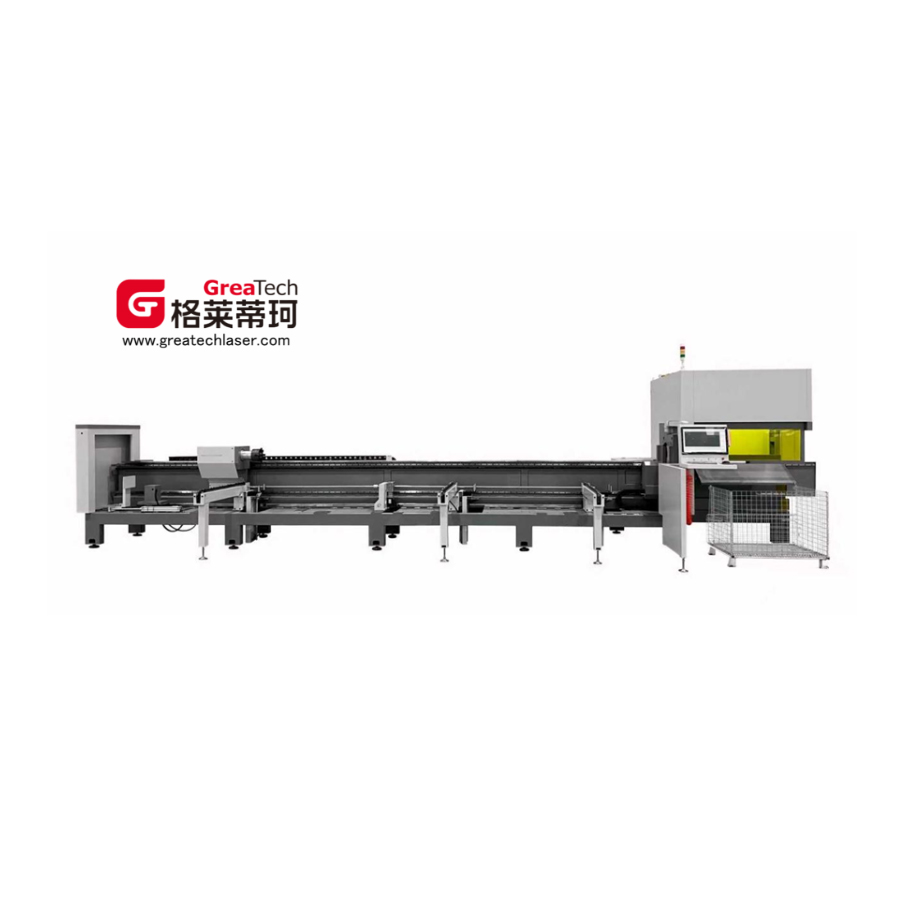
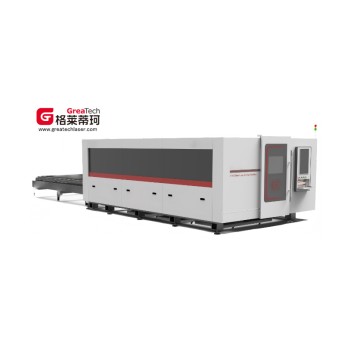
ಲೇಸರ್ ಪೈಪ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ—G17--7013
ಪ್ರಮುಖ ಘಟಕ ಸಂರಚನೆ
| ಆದೇಶ ಸಂಖ್ಯೆ | ಘಟಕದ ಹೆಸರು | ಬ್ರ್ಯಾಂಡ್ | ಮಾದರಿ/ಮೂಲ |
| ಪ್ರಮುಖ ಅಂಶಗಳು | |||
| 1 | ಫೈಬರ್ ಲೇಸರ್ | ರಿಕ್ | 2000W / ಉನ್ನತ ಶ್ರೇಣಿಯ ದೇಶೀಯ ಬ್ರ್ಯಾಂಡ್ |
| 2 | ಕತ್ತರಿಸುವ ತಲೆ | ಬಾಟಲಿಗಳು | 2000W / ಉನ್ನತ ಶ್ರೇಣಿಯ ದೇಶೀಯ ಬ್ರ್ಯಾಂಡ್ |
| 3 | ಗೇರ್ ರ್ಯಾಕ್ | ವಿಶೇಷತೆ: ತೈವಾನ್ | M2-6 ವರ್ಗ/ತೈವಾನ್, ಚೀನಾ |
| 4 | ಕಡಿತ ಪೆಟ್ಟಿಗೆ | ಟೆಕ್ಮೆಚ್/ಮೊಡೊರಿ | 090/ಜರ್ಮನಿ |
| 5 | ರೇಖೀಯ ಮಾರ್ಗದರ್ಶಿ ರೈಲು | ಸ್ಮ್ಯಾಜಿಕ್, ತೈವಾನ್ | ಸಿಜಿಹೆಚ್30/ಜಪಾನ್ |
| 6 | ಯಾವುದೇ ವಿದ್ಯುತ್ ಉತ್ಪಾದಿಸುವ ಅಥವಾ ವಿದ್ಯುತ್ ಚಾಲಿತ ಯಂತ್ರ | ಹುಯಿಚುವಾನ್/ಹೋಚುವಾನ್ | ಗರಿಷ್ಠ 4000 rpm ವೇಗ ಮತ್ತು ಬಸ್-ಮಾದರಿಯ ಸಂರಚನೆಯೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಕಾರ್ಯಕ್ಷಮತೆಯ ಮೋಟಾರ್ |
| 8 | ನೀರಿನ ತಂಪಾಗಿಸುವ ಘಟಕ | ಹನ್ಲಿ/ತೇಯು | ಉನ್ನತ ಶ್ರೇಣಿಯ ದೇಶೀಯ ಬ್ರ್ಯಾಂಡ್ಗಳು |
| 10 | ಎಲೆಕ್ಟ್ರಾನಿಕ್ ನಿಯಂತ್ರಣ ಅಂಶ | ಷ್ನೇಯ್ಡರ್, ಫ್ರಾನ್ಸ್ | ಚೀನಾ |
| 11 | ವಾಯುಮಾರ್ಗ ಘಟಕ | AIRTAC, ತೈವಾನ್ | ಚೀನಾ |
| ಸಂಸ್ಕರಣಾ ಘಟಕ | |||
| 11 | ಮುಖ್ಯ ಹಾಸಿಗೆಯ ಚೌಕಟ್ಟು | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | 600°C ನಲ್ಲಿ 9 ಮೀಟರ್/ಅನಿಯಲಿಂಗ್ |
| 12 | ಚಕ್ಸ್ (0 ಟೈಲ್ಸ್ಟಾಕ್ಗೆ ಐಚ್ಛಿಕ) | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | KDN-130 ನ್ಯೂಮ್ಯಾಟಿಕ್/ನಿರಂತರ ಗಾಳಿ ಪೂರೈಕೆ ಕ್ಲಾಂಪ್ |
| 13 | ಸಹಾಯಕ ಫೀಡಿಂಗ್, ಸರ್ವೋ ತೇಲುವ ಬೆಂಬಲ ಚೌಕಟ್ಟು | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | 3 ಸ್ಟೆಂಟ್ಗಳು/80 ಕೆಜಿ ಭಾರ ಹೊರುವ ಸಾಮರ್ಥ್ಯ |
| 14 | ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ ಆಹಾರ ಸಾಧನ (ಐಚ್ಛಿಕ) | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | ಬಂಡಲ್ ಮಾಡಲು 1.5-ಟನ್ ಪ್ರಮಾಣಿತ ಪೈಪ್ನ ಸ್ವಯಂಚಾಲಿತ ನಿರಂತರ ಫೀಡಿಂಗ್ |
| 15 | ವಸ್ತು ಫೀಡಿಂಗ್ ಸಾಧನ, ಫೀಡಿಂಗ್ ಫ್ರೇಮ್ (ಐಚ್ಛಿಕ) | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | ಪ್ರತಿ ಮೀಟರ್ಗೆ 20 ಕೆಜಿ, ಗರಿಷ್ಠ ಕತ್ತರಿಸುವ ಉದ್ದ 2.0 ಮೀಟರ್ |
| ಸಾಫ್ಟ್ವೇರ್ ವ್ಯವಸ್ಥೆ | |||
| 15 | ಆಪರೇಟಿಂಗ್ ಸಿಸ್ಟಮ್ | ಶಾಂಘೈ ಬೈಚು | ಬಸ್ ವ್ಯವಸ್ಥೆ/ಶಾಂಘೈ |
| 16 | ವಸ್ತು ಹೊಂದಾಣಿಕೆಯ ಸಾಫ್ಟ್ವೇರ್ | ಶಾಂಘೈ ಬೈಚು | 3D ಟ್ಯೂಬ್ ಕಟಿಂಗ್ ಸಾಫ್ಟ್ವೇರ್ / ಶಾಂಘೈ |
| ಇತರೆ | |||
| 17 | ಕಾರ್ಯಾಚರಣೆಯ ನಿರ್ದೇಶನ | ಎಡಗೈ ಕಾರು | ಪ್ರಮಾಣಿತ ಸಂರಚನೆ |
| 18 | ಪ್ಯಾಕೇಜಿಂಗ್ ಮತ್ತು ಸಾಗಣೆ | ಪ್ರಮಾಣಿತ ಪ್ಯಾಕೇಜಿಂಗ್ | ಪ್ರಮಾಣಿತ ಸಂರಚನೆ |
ಗಮನಿಸಿ: ಕೈಗಾರಿಕಾ ಯಂತ್ರವು 380±5V ನಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಗ್ರಾಹಕರು ನಿಜವಾದ ಪರಿಸ್ಥಿತಿಗಳ ಆಧಾರದ ಮೇಲೆ ವೋಲ್ಟೇಜ್ ಸ್ಟೆಬಿಲೈಜರ್ ಅನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
ಘಟಕ ತಾಂತ್ರಿಕ ನಿಯತಾಂಕಗಳು
| ಘಟಕದ ಹೆಸರು | ಗುಣಲಕ್ಷಣ | ನಿಯತಾಂಕ ಮೌಲ್ಯಗಳು |
| ಲೇಸರ್ | ಔಟ್ಪುಟ್ ಪವರ್ | 2000W ವಿದ್ಯುತ್ ಸರಬರಾಜು |
| ಕೆಲಸದ ಮಾದರಿ | ಫೈಬರ್ ನಿರಂತರ | |
| ಫೈಬರ್ ವ್ಯಾಸ | ೫೦μಮೀ | |
| ತಂಪಾಗಿಸುವ ವಿಧಾನ | ಜಲತಂಪಾಗಿಸುವಿಕೆ | |
| ಕತ್ತರಿಸಬಹುದಾದ ವಸ್ತು | ಕಾರ್ಬನ್ ಸ್ಟೀಲ್, ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್, ಅಲ್ಯೂಮಿನಿಯಂ ಮಿಶ್ರಲೋಹ, ನೇರಳೆ ತಾಮ್ರ, ಹಿತ್ತಾಳೆ ಮತ್ತು ಇತರ ಲೋಹಗಳು | |
| ಲೇತ್ ಹಾಸಿಗೆ | ರಚನೆ | ಟ್ಯೂಬ್ ಶೀಟ್ ವೆಲ್ಡಿಂಗ್ |
| ಉದ್ದ | 8.5 ಮೀಟರ್ | |
| ಕಾರ್ಟ್ರಿಡ್ಜ್ | ಚಕ್ ಮಾದರಿ | ಕ್ಯೂಎಲ್ 160 |
| ಕೆಲಸದ ಮಾದರಿ | ವಾಯುವಿನ | |
| ಬೇರಿಂಗ್ | 80 ಕೆ.ಜಿ. | |
| ಕತ್ತರಿಸುವ ತಲೆ | ಫೋಕಲ್ ಲೆಂತ್ | 125ಮಿ.ಮೀ |
| ಸಹರೇಖೀಯ ಫೋಕಲ್ ಉದ್ದ | 100ಮಿ.ಮೀ. | |
| ಫೋಕಲ್ ವೇಗ | 100 ಮಿಮೀ/ಸೆಕೆಂಡ್ (ಮ್ಯಾನುವಲ್ ಫೋಕಸ್ ಲಭ್ಯವಿಲ್ಲ) | |
| ಸಹಾಯಕ ಗಾಳಿಯ ಒತ್ತಡ | ≤3ಎಂಪಿಎ | |
| ನೀರಿನ ತಂಪಾಗಿಸುವ ಘಟಕ | ತಂಪಾಗಿಸುವ ಮಾಧ್ಯಮ | ಡಿಸ್ಟಿಲ್ಡ್ ವಾಟರ್/ಡೀಅಯಾನೀಕರಿಸಿದ ನೀರು |
| ಸುತ್ತುವರಿದ ನೀರು/ಘನೀಕೃತ ನೀರಿನ ಸೆಟ್ಟಿಂಗ್ಗಳು | 30/20 (ಹೊಂದಾಣಿಕೆ) | |
| ತಾಪಮಾನ ನಿಯಂತ್ರಣ ನಿಖರತೆ | ±0.1ºC | |
| ಪಂಪ್ ಸಾಮರ್ಥ್ಯ | 10ಲೀ/ನಿಮಿಷ | |
| ಪಂಪ್ ಲಿಫ್ಟ್ | 20ಮೀ |
ಸಂಪೂರ್ಣ ಯಂತ್ರ ತಾಂತ್ರಿಕ ನಿಯತಾಂಕಗಳು
| ವರ್ಗ | ಗುಣಲಕ್ಷಣ | ನಿಯತಾಂಕ ಮೌಲ್ಯಗಳು |
| ಪರಿಸರ ಗುಣಲಕ್ಷಣ | ಸಾಧನ ಸರಣಿ | ಸಣ್ಣ ವೇದಿಕೆ: 125 ಸರಣಿ |
| ಬಾಹ್ಯ ಆಯಾಮಗಳು (ಮಿಮೀ) | 9600*3300*2300 | |
| ಒಟ್ಟು ತೂಕ (ಟನ್ಗಳು) | ಸರಿಸುಮಾರು 3.2 ಟಿ. | |
| ಪೂರ್ಣ ವಿದ್ಯುತ್ ಬಳಕೆ (KW) | 20~25 | |
| ಕಾರ್ಯಾಚರಣಾ ತಾಪಮಾನ (℃) | 0-40 | |
| ಕೆಲಸದ ವ್ಯಾಪ್ತಿ | ಸಂಸ್ಕರಣಾ ಮಾರ್ಗ (ಮಿಮೀ) | ಪೈಪ್ ವ್ಯಾಸ: 10-120 |
| ಛೇದನದ ಅಗಲ (ಮಿಮೀ) | 0.1-0.2 | |
| Y/X/Z/U ಅಕ್ಷದ ಹೊಡೆತ (ಮಿಮೀ) | 7000/150/250/ಅನಿಯಮಿತ ತಿರುಗುವಿಕೆ | |
| ನಿಖರತೆ/ವೇಗವನ್ನು ಮರುಹೊಂದಿಸಲಾಗುತ್ತಿದೆ | X/Y ಅಕ್ಷದ ಸ್ಥಾನೀಕರಣ ನಿಖರತೆ (ಮಿಮೀ) | ±0.03\1000 (7000±0.06) |
| X/Y ಅಕ್ಷದ ಪುನರಾವರ್ತನೀಯತೆ (ಮಿಮೀ) | ±0.03 | |
| ಕತ್ತರಿಸುವ ನಿಖರತೆ | ±0.1 | |
| X-ಅಕ್ಷದ ಪುನರಾವರ್ತನೀಯತೆಯ ತಿರುಗುವಿಕೆ (ಆರ್ಕ್ ನಿಮಿಷಗಳು) | ≤5 | |
| X-ಅಕ್ಷದ ಗರಿಷ್ಠ ತಿರುಗುವಿಕೆಯ ವೇಗ (RPM) | 130 ಹುಯಿಚುವಾನ್ | |
| ವೇಗ ಮತ್ತು ವೇಗವರ್ಧನೆ | X/Y ಅಕ್ಷದ ಗರಿಷ್ಠ ವೇಗವರ್ಧನೆ | 1.5 ಜಿ |
| X-ಅಕ್ಷದಲ್ಲಿ ಗರಿಷ್ಠ ಐಡಲ್ ವೇಗ (ಮೀ/ನಿಮಿಷ) | 100 (100) | |
| Y-ಅಕ್ಷದ ಗರಿಷ್ಠ ಐಡಲ್ ವೇಗ (ಮೀ/ನಿಮಿಷ) | 130 ಹುಯಿಚುವಾನ್ | |
| ಫೀಡ್ ನಿಯತಾಂಕಗಳು | ಹಸ್ತಚಾಲಿತ ಫೀಡಿಂಗ್ (ಮಿಮೀ) | 3000-7000 |
| ಸ್ವಯಂಚಾಲಿತ ಫೀಡಿಂಗ್ ಉದ್ದ (ಮಿಮೀ) | 5800~6450 (ಪ್ರಮಾಣಿತವಲ್ಲದ ಮಾದರಿಗಳು 5000~7000 ವರೆಗೆ ಇರಬಹುದು) | |
| ಸೈಕ್ಲಿಂಗ್ ಫೀಡ್ ಸೈಕಲ್ (ಗಳು) | ಆರಂಭಿಕ ಲೋಡಿಂಗ್ ≤50, ನಂತರದ ಲೋಡಿಂಗ್ ≤20 | |
| ಲೋಡಿಂಗ್ ಯಂತ್ರ ಸಾಮರ್ಥ್ಯ (ಕೆಜಿ) | ಅರೆ-ಸ್ವಯಂಚಾಲಿತ: 200; ಸಂಪೂರ್ಣ ಸ್ವಯಂಚಾಲಿತ: 1500 | |
| ಹಸ್ತಚಾಲಿತ ಫೀಡಿಂಗ್ನಲ್ಲಿ ಒಂದೇ ಪೈಪ್ಗೆ ಗರಿಷ್ಠ ಲೋಡ್ ಸಾಮರ್ಥ್ಯ (ಕೆಜಿ) | 80 | |
| ಸ್ವಯಂಚಾಲಿತ ಫೀಡಿಂಗ್ನಲ್ಲಿ ಸಿಂಗಲ್ ಪೈಪ್ಗೆ ಗರಿಷ್ಠ ಲೋಡ್ ಸಾಮರ್ಥ್ಯ (ಕೆಜಿ) | 80 | |
| ಕತ್ತರಿಸುವ ನಿಯತಾಂಕಗಳು | ಬಾಲದ ಉದ್ದ (ಮಿಮೀ) | ಬಾಹ್ಯ ಕ್ಲಾಂಪ್ 45 (ಆಂತರಿಕ ಕ್ಲಾಂಪ್ 20) (0 ಟೈಲ್ಸ್ಟಾಕ್ನೊಂದಿಗೆ ಐಚ್ಛಿಕ) |
| ಕನಿಷ್ಠ ಕತ್ತರಿಸುವ ಉದ್ದ (ಮಿಮೀ) | ಸ್ಟ್ಯಾಂಡರ್ಡ್ 2500 |
*ಮೇಲಿನ ತಾಂತ್ರಿಕ ವಿಶೇಷಣಗಳನ್ನು ಮಾರ್ಚ್ 1, 2025 ರಂದು ಪರೀಕ್ಷೆಯ ಮೂಲಕ ಸ್ಥಾಪಿಸಲಾಯಿತು.
ಪ್ರಮುಖ ಘಟಕಗಳು ಮತ್ತು ಚಲನೆಯ ನಿಯಂತ್ರಣ
1. ಬೆಡ್ ಫ್ರೇಮ್
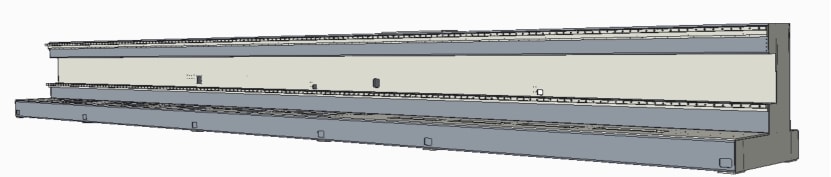
ಈ ಸಾಧನದ ಮುಖ್ಯ ಭಾಗವನ್ನು ಶೀಟ್ ಮೆಟಲ್ ಮತ್ತು ಪೈಪ್ ವೆಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆಗಳನ್ನು ಬಳಸಿ ತಯಾರಿಸಲಾಗುತ್ತದೆ. ವೆಲ್ಡಿಂಗ್ ಪೂರ್ಣಗೊಂಡ ನಂತರ, ಇಡೀ ಯಂತ್ರವನ್ನು 600°C** ನಲ್ಲಿ **ಹೆಚ್ಚಿನ-ತಾಪಮಾನದ ಅನೀಲಿಂಗ್ಗಾಗಿ ಶಾಖ ಸಂಸ್ಕರಣಾ ಕುಲುಮೆಗೆ ಕಳುಹಿಸಲಾಗುತ್ತದೆ ಮತ್ತು 4.5 ಗಂಟೆಗಳ ಕಾಲ ಸ್ಥಿರ ತಾಪಮಾನದಲ್ಲಿ ಇಡಲಾಗುತ್ತದೆ. ನಂತರ ಅದನ್ನು ನಿಧಾನವಾಗಿ ಕುಲುಮೆಯಲ್ಲಿ 200–300 ಡಿಗ್ರಿ ಸೆಲ್ಸಿಯಸ್ಗೆ ತಂಪಾಗಿಸಲಾಗುತ್ತದೆ, ನಂತರ ನೈಸರ್ಗಿಕ ಗಾಳಿಯ ತಂಪಾಗಿಸುವಿಕೆಗಾಗಿ ಕುಲುಮೆಯಿಂದ ತೆಗೆದುಹಾಕಲಾಗುತ್ತದೆ, ಇದರಿಂದಾಗಿ ವೆಲ್ಡಿಂಗ್ ಮತ್ತು ಸಂಸ್ಕರಣೆಯ ಸಮಯದಲ್ಲಿ ಉತ್ಪತ್ತಿಯಾಗುವ ಆಂತರಿಕ ಉಳಿಕೆ ಒತ್ತಡಗಳನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ತೆಗೆದುಹಾಕಲಾಗುತ್ತದೆ. ಪ್ರಕ್ರಿಯೆಯ ಹರಿವು ಮೊದಲು ಹೆಚ್ಚಿನ ಭತ್ಯೆಯನ್ನು ತೆಗೆದುಹಾಕಲು ಒರಟು ಯಂತ್ರೋಪಕರಣವನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ, ನಂತರ ನಿಖರವಾದ ಪೂರ್ಣಗೊಳಿಸುವ ಪ್ರಕ್ರಿಯೆಗಳು, ಇದು ಯಂತ್ರ ಉಪಕರಣದ ಒಟ್ಟಾರೆ ಬಿಗಿತ ಮತ್ತು ರಚನಾತ್ಮಕ ಸ್ಥಿರತೆಯನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಸುಧಾರಿಸುತ್ತದೆ, ದೀರ್ಘಾವಧಿಯ ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯದಲ್ಲಿ ಉಪಕರಣಗಳು ಸ್ಥಿರ ಮತ್ತು ವಿಶ್ವಾಸಾರ್ಹ ಯಂತ್ರ ನಿಖರತೆಯನ್ನು ನಿರ್ವಹಿಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಇಡೀ ಯಂತ್ರವು ಸೈಡ್-ಮೌಂಟೆಡ್ ಲೇಔಟ್ ರಚನೆಯನ್ನು ಅಳವಡಿಸಿಕೊಳ್ಳುತ್ತದೆ ಮತ್ತು ಸಂಯೋಜಿತ ಸ್ವಯಂಚಾಲಿತ ಫೀಡಿಂಗ್ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿದೆ, ಇದು ವಸ್ತು ಸಾಗಣೆ ಮತ್ತು ಲೋಡಿಂಗ್ನ ದಕ್ಷತೆಯನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಸುಧಾರಿಸುವುದಲ್ಲದೆ, ವರ್ಕ್ಪೀಸ್ ಲೋಡಿಂಗ್/ಇಳಿಸುವಿಕೆ ಮತ್ತು ವಸ್ತು ವರ್ಗಾವಣೆಯ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಸರಳಗೊಳಿಸುತ್ತದೆ, ಯಂತ್ರದ ಒಟ್ಟಾರೆ ಯಾಂತ್ರೀಕೃತಗೊಂಡ ಮಟ್ಟ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ಅನುಕೂಲತೆಯನ್ನು ಉತ್ತಮಗೊಳಿಸುತ್ತದೆ.
೧.೧ ರಚನಾತ್ಮಕ ಬಿಗಿತ
ಫಲಕಗಳು ಮತ್ತು ಕೊಳವೆಗಳ ಅವಿಭಾಜ್ಯ ಬೆಸುಗೆ ಹಾಕುವಿಕೆಯಿಂದ ಹಾಸಿಗೆಯ ಮುಖ್ಯ ರಚನೆಯು ರೂಪುಗೊಳ್ಳುತ್ತದೆ, ಸಂಯೋಜಿತ ಬಲವರ್ಧನೆಗಾಗಿ ಹೆಚ್ಚುವರಿ ಬಹು ಸೆಟ್ಗಳ ಬಲವರ್ಧನೆಯ ಪಕ್ಕೆಲುಬಿನ ಫಲಕಗಳು ಮತ್ತು ಕೊಳವೆಯಾಕಾರದ ಬಲವರ್ಧನೆಯ ಫಲಕಗಳನ್ನು ಬಳಸಲಾಗುತ್ತದೆ. ಲಂಬ ಮತ್ತು ಅಡ್ಡ ವಿನ್ಯಾಸ ವಿನ್ಯಾಸವನ್ನು ಅತ್ಯುತ್ತಮವಾಗಿಸುವ ಮೂಲಕ, ಸಮತಲ ಮತ್ತು ಲಂಬ ದಿಕ್ಕುಗಳಲ್ಲಿ ಉಪಕರಣದ ಒಟ್ಟಾರೆ ರಚನಾತ್ಮಕ ಬಿಗಿತವನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಸುಧಾರಿಸಲಾಗುತ್ತದೆ, ವಿರೂಪ-ವಿರೋಧಿ ಮತ್ತು ಕಂಪನ-ವಿರೋಧಿ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಹೆಚ್ಚಿಸುತ್ತದೆ. ಇದು ದೀರ್ಘಾವಧಿಯ ಭಾರೀ-ಹೊರೆ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಉಪಕರಣಗಳು ಸ್ಥಿರವಾಗಿರುವುದನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ, ವಿರೂಪಕ್ಕೆ ಒಳಗಾಗುವುದಿಲ್ಲ ಮತ್ತು ಸಂಸ್ಕರಣಾ ನಿಖರತೆ ಮತ್ತು ಸೇವಾ ಬಾಳಿಕೆಯನ್ನು ಖಾತರಿಪಡಿಸುತ್ತದೆ.
೧.೨ ವೆಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆ
ಎಲ್ಲಾ ಕೀ ವೆಲ್ಡ್ಗಳು ಪ್ರಮಾಣೀಕೃತ ವೆಲ್ಡಿಂಗ್ ವಿಶೇಷಣಗಳನ್ನು ಕಟ್ಟುನಿಟ್ಟಾಗಿ ಅನುಸರಿಸುತ್ತವೆ, ಎರಡೂ ಬದಿಗಳಲ್ಲಿನ ವೆಲ್ಡ್ಗಳನ್ನು ಸಮವಾಗಿ ಜೋಡಿಸಲಾಗುತ್ತದೆ, ಸಮ್ಮಿತೀಯ ಮತ್ತು ಸ್ಟಾಗರ್ಡ್ ವೆಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆಗಳನ್ನು ಬಳಸುತ್ತದೆ. ಈ ಪ್ರಕ್ರಿಯೆಯು ವೆಲ್ಡಿಂಗ್ ಒತ್ತಡವನ್ನು ಸಮವಾಗಿ ಚದುರಿಸುತ್ತದೆ, ವೆಲ್ಡಿಂಗ್ ಸಮಯದಲ್ಲಿ ಉತ್ಪತ್ತಿಯಾಗುವ ಉಷ್ಣ ವಿರೂಪ ಮತ್ತು ಉಳಿದ ಒತ್ತಡವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಬೆಡ್ ವಾರ್ಪೇಜ್ ಮತ್ತು ಅಸ್ಪಷ್ಟತೆಯಂತಹ ದೋಷಗಳನ್ನು ತಪ್ಪಿಸುತ್ತದೆ ಮತ್ತು ವೆಲ್ಡಿಂಗ್ ರಚನೆಯ ಗುಣಮಟ್ಟ ಮತ್ತು ರಚನಾತ್ಮಕ ಸ್ಥಿರತೆಯನ್ನು ಸುಧಾರಿಸುತ್ತದೆ.
ಅನೆಲಿಂಗ್ ಚಿಕಿತ್ಸಾ ವರದಿ
ಪ್ರತಿಯೊಂದು ಹಾಸಿಗೆಯನ್ನು ಪ್ರತ್ಯೇಕವಾದ ಸ್ವತಂತ್ರ ಪತ್ತೆಹಚ್ಚುವಿಕೆಯೊಂದಿಗೆ ನಿರ್ವಹಿಸಲಾಗುತ್ತದೆ, ಇದು ವಿಶಿಷ್ಟವಾದ ದೇಹ ಸಂಖ್ಯೆಗೆ ಅನುಗುಣವಾಗಿರುತ್ತದೆ ಮತ್ತು ಸಂಪೂರ್ಣ ಮತ್ತು ಪತ್ತೆಹಚ್ಚಬಹುದಾದ ವೃತ್ತಿಪರ ಅನೆಲಿಂಗ್ ತಪಾಸಣಾ ವರದಿಯನ್ನು ಹೊಂದಿದೆ. ಒತ್ತಡ ಪರಿಹಾರ ಅನೆಲಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ವೆಲ್ಡಿಂಗ್ ಉಳಿದಿರುವ ಆಂತರಿಕ ಒತ್ತಡವನ್ನು ತೆಗೆದುಹಾಕಲಾಗುತ್ತದೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಸ್ವೀಕಾರ ಮತ್ತು ಫೈಲ್ ಧಾರಣದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸಲು ಸಂಪೂರ್ಣ ಗುಣಮಟ್ಟದ ತಪಾಸಣೆ ದಾಖಲೆಗಳನ್ನು ಉಳಿಸಿಕೊಳ್ಳಲಾಗುತ್ತದೆ.
2. ಕ್ರಾಸ್ಬೀಮ್ ಮತ್ತು X- ಅಕ್ಷ/Z- ಅಕ್ಷ ಸಾಧನಗಳು
2.1 ಕ್ರಾಸ್ಬೀಮ್ ರಚನಾತ್ಮಕ ಸಂಸ್ಕರಣೆ ಮತ್ತು ಸುರಕ್ಷತಾ ರಕ್ಷಣೆ
ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಸಲಕರಣೆ ಕ್ರಾಸ್ಬೀಮ್ ಅನ್ನು ವೃತ್ತಿಪರ ಅಧಿಕ-ತಾಪಮಾನದ ಅನೀಲಿಂಗ್ ಚಿಕಿತ್ಸೆಗೆ ಒಳಪಡಿಸಲಾಗುತ್ತದೆ. ಈ ಪ್ರಕ್ರಿಯೆಯು ಕಚ್ಚಾ ವಸ್ತುಗಳ ಸಂಸ್ಕರಣೆ, ಕತ್ತರಿಸುವುದು ಮತ್ತು ವೆಲ್ಡಿಂಗ್ ಕಾರ್ಯವಿಧಾನಗಳ ಸಮಯದಲ್ಲಿ ಉತ್ಪತ್ತಿಯಾಗುವ ಉಳಿದ ಆಂತರಿಕ ಒತ್ತಡಗಳನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ತೆಗೆದುಹಾಕುತ್ತದೆ, ನಂತರದ ದೀರ್ಘಕಾಲೀನ ಕಾರ್ಯಾಚರಣೆಯಲ್ಲಿ ಒತ್ತಡ ಬಿಡುಗಡೆಯಿಂದ ಉಂಟಾಗುವ ರಚನಾತ್ಮಕ ವಿರೂಪ, ಬಾಗುವಿಕೆ ಅಥವಾ ಬಿರುಕುಗಳನ್ನು ತಪ್ಪಿಸುತ್ತದೆ. ಒತ್ತಡ ಪರಿಹಾರ ಚಿಕಿತ್ಸೆಯ ಕಾರಣದಿಂದಾಗಿ, ಕ್ರಾಸ್ಬೀಮ್ ಎಲ್ಲಾ ಸಮಯದಲ್ಲೂ ಅತ್ಯುತ್ತಮ ರಚನಾತ್ಮಕ ಬಿಗಿತ ಮತ್ತು ಆಯಾಮದ ಸ್ಥಿರತೆಯನ್ನು ನಿರ್ವಹಿಸುತ್ತದೆ, ಇದು ಲೇಸರ್ ಹೆಡ್ನೊಂದಿಗೆ ಹೊಂದಿಕೆಯಾಗುವ ಎಲ್ಲಾ ಚಲಿಸುವ ಘಟಕಗಳ ನಿಖರವಾದ ಚಾಲನೆಯಲ್ಲಿರುವ ನಿಖರತೆ ಮತ್ತು ದೀರ್ಘಕಾಲೀನ ಸೇವಾ ಸ್ಥಿರತೆಯನ್ನು ಮತ್ತಷ್ಟು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಉಪಕರಣದ ನಿಜವಾದ ಕೆಲಸದ ಸ್ಥಿತಿಯಲ್ಲಿ, ಯಾಂತ್ರಿಕತೆಯ ಪರಿಣಾಮಕಾರಿ ಚಲಿಸುವ ಪ್ರಯಾಣವನ್ನು ನಿಖರವಾಗಿ ನಿಯಂತ್ರಿಸಲು ಮತ್ತು ನಿಖರವಾದ ಸ್ಥಾನೀಕರಣ ನಿಯಂತ್ರಣವನ್ನು ಅರಿತುಕೊಳ್ಳಲು ಸ್ಟ್ರೋಕ್ ಮಾರ್ಗದಲ್ಲಿ ವಿದ್ಯುತ್ ಮಿತಿ ಸ್ವಿಚ್ಗಳನ್ನು ಸ್ಥಾಪಿಸಲಾಗುತ್ತದೆ. ಏತನ್ಮಧ್ಯೆ, ಭೌತಿಕ ಯಾಂತ್ರಿಕ ಸೀಮಿತಗೊಳಿಸುವ ರಕ್ಷಣೆಯನ್ನು ರೂಪಿಸಲು ಚಲಿಸುವ ಟ್ರ್ಯಾಕ್ನ ಎರಡೂ ತುದಿಗಳಲ್ಲಿ ಸ್ಥಿತಿಸ್ಥಾಪಕ ಬಫರ್ ಪ್ಯಾಡ್ಗಳನ್ನು ಸ್ಥಿರವಾಗಿ ಜೋಡಿಸಲಾಗುತ್ತದೆ. ವಿದ್ಯುತ್ ಮಿತಿ ಮತ್ತು ಯಾಂತ್ರಿಕ ಬಫರಿಂಗ್ನ ದ್ವಿ ರಕ್ಷಣೆಯು ಅತಿಯಾದ ಪ್ರಯಾಣದ ಪರಿಣಾಮ ಮತ್ತು ಘರ್ಷಣೆ ದೋಷಗಳನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ತಡೆಯುತ್ತದೆ, ಒಟ್ಟಾರೆ ಯಾಂತ್ರಿಕ ಪ್ರಸರಣ ವ್ಯವಸ್ಥೆಯ ಸುರಕ್ಷತಾ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ವಿಶ್ವಾಸಾರ್ಹತೆಯನ್ನು ಸಮಗ್ರವಾಗಿ ಹೆಚ್ಚಿಸುತ್ತದೆ.
2.2 Z-ಆಕ್ಸಿಸ್ ಕಾರ್ಯವಿಧಾನದ ಕ್ರಿಯಾತ್ಮಕ ವಿನ್ಯಾಸ ಮತ್ತು ಚಾಲನಾ ನಿಯಂತ್ರಣ
Z-ಆಕ್ಸಿಸ್ ಚಲನೆಯ ಕಾರ್ಯವಿಧಾನದ ಪ್ರಮುಖ ಕಾರ್ಯವೆಂದರೆ ಲೇಸರ್ ಸಂಸ್ಕರಣಾ ತಲೆಯ ಸ್ಥಿರ ಮತ್ತು ನಿಖರವಾದ ಲಂಬ ಎತ್ತುವಿಕೆ ಮತ್ತು ಕಡಿಮೆ ಮಾಡುವ ಚಲನೆಯನ್ನು ಅರಿತುಕೊಳ್ಳುವುದು, ಇದರಿಂದಾಗಿ ವಿಭಿನ್ನ ಸಂಸ್ಕರಣಾ ಎತ್ತರಗಳು, ಫೋಕಸ್ ಹೊಂದಾಣಿಕೆ ಮತ್ತು ವಿಭಿನ್ನ ದಪ್ಪಗಳ ವರ್ಕ್ಪೀಸ್ ಸಂಸ್ಕರಣಾ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆ. ಸಂಪೂರ್ಣ ಲಂಬ ಚಲನೆಯ ಕ್ರಿಯೆಯನ್ನು ಉಪಕರಣದ ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ (CNC) ವ್ಯವಸ್ಥೆಯಿಂದ ಬುದ್ಧಿವಂತಿಕೆಯಿಂದ ನಿಯಂತ್ರಿಸಲಾಗುತ್ತದೆ: ವ್ಯವಸ್ಥೆಯು ಹೆಚ್ಚಿನ-ನಿಖರವಾದ ಸರ್ವೋ ಮೋಟಾರ್ಗಳನ್ನು ಸಿಂಕ್ರೊನಸ್ ಆಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸಲು ಚಾಲನೆ ಮಾಡಲು ಚಲನೆಯ ಸೂಚನೆಗಳನ್ನು ಕಳುಹಿಸುತ್ತದೆ ಮತ್ತು ಸರ್ವೋ ಮೋಟಾರ್ಗಳು ರೇಖೀಯ ಚಾಲನಾ ಕಾರ್ಯಗತಗೊಳಿಸುವ ಘಟಕಗಳಿಗೆ ಶಕ್ತಿಯನ್ನು ರವಾನಿಸುತ್ತವೆ. ರೇಖೀಯ ಆಕ್ಯೂವೇಟರ್ಗಳಿಂದ ನಡೆಸಲ್ಪಡುವ, ಲೇಸರ್ ಹೆಡ್ನೊಂದಿಗೆ ಜೋಡಿಸಲಾದ Z-ಆಕ್ಸಿಸ್ ಸ್ಲೈಡಿಂಗ್ ಸೀಟ್ ನಿಖರ ಮಾರ್ಗದರ್ಶಿ ರೈಲಿನ ಉದ್ದಕ್ಕೂ ಮೇಲಕ್ಕೆ ಮತ್ತು ಕೆಳಕ್ಕೆ ರೇಖೀಯ ಸ್ಥಳಾಂತರವನ್ನು ಪರಸ್ಪರ ನಿರ್ವಹಿಸುತ್ತದೆ. ಲಂಬ ಚಲನೆಯಲ್ಲಿ ಅತಿಯಾದ ಸ್ಟ್ರೋಕ್ನಿಂದ ಉಂಟಾಗುವ ಯಾಂತ್ರಿಕ ವೈಫಲ್ಯವನ್ನು ತಡೆಗಟ್ಟುವ ಸಲುವಾಗಿ, ಹೆಚ್ಚಿನ-ಸಂವೇದನಾಶೀಲತೆಯ ಸಾಮೀಪ್ಯ ಇಂಡಕ್ಷನ್ ಸ್ವಿಚ್ಗಳನ್ನು ಕ್ರಮವಾಗಿ Z-ಆಕ್ಸಿಸ್ನ ಮೇಲಿನ ಮತ್ತು ಕೆಳಗಿನ ಮಿತಿಯ ಸ್ಥಾನಗಳಲ್ಲಿ ಕಾನ್ಫಿಗರ್ ಮಾಡಲಾಗುತ್ತದೆ. ಈ ಇಂಡಕ್ಷನ್ ಸ್ವಿಚ್ಗಳು ಸ್ಲೈಡರ್ನ ಸ್ಥಾನವನ್ನು ತ್ವರಿತವಾಗಿ ಗ್ರಹಿಸಬಹುದು ಮತ್ತು ನೈಜ ಸಮಯದಲ್ಲಿ ಸಿಗ್ನಲ್ಗಳನ್ನು ಫೀಡ್ ಬ್ಯಾಕ್ ಮಾಡಬಹುದು, ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಕಡಿತಗೊಳಿಸಬಹುದು ಮತ್ತು ಚಲನೆಯನ್ನು ನಿಲ್ಲಿಸಬಹುದು, ಇದು ಯಾಂತ್ರಿಕತೆಯ ಲಂಬ ಚಲಿಸುವ ವ್ಯಾಪ್ತಿಯನ್ನು ಕಟ್ಟುನಿಟ್ಟಾಗಿ ಮಿತಿಗೊಳಿಸುತ್ತದೆ, ಉಪಕರಣಗಳ ಜ್ಯಾಮಿಂಗ್, ಭಾಗ ಸವೆತ ಮತ್ತು ರಚನಾತ್ಮಕ ಹಾನಿಯನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ತಪ್ಪಿಸುತ್ತದೆ ಮತ್ತು ಸಂಪೂರ್ಣ ಸಂಸ್ಕರಣಾ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ Z-ಆಕ್ಸಿಸ್ ಟ್ರಾನ್ಸ್ಮಿಷನ್ ಕಾರ್ಯವಿಧಾನದ ನಿರಂತರ, ಸುರಕ್ಷಿತ ಮತ್ತು ಹೆಚ್ಚು ವಿಶ್ವಾಸಾರ್ಹ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಖಾತರಿಪಡಿಸುತ್ತದೆ.
3. ಕತ್ತರಿಸುವ ತಲೆ ಮತ್ತು ಕೆಳಗಿನ ಭಾಗ
3.1 ಸಂರಕ್ಷಿತ ಪ್ರದೇಶದಲ್ಲಿ ಸೀಲಿಂಗ್ ಸ್ಥಿತಿಯ ನೈಜ-ಸಮಯದ ಮೇಲ್ವಿಚಾರಣೆ
ಸಂರಕ್ಷಿತ ಪ್ರದೇಶದಲ್ಲಿ ಸೀಲಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳ ಎಲ್ಲಾ ಹವಾಮಾನದ ನೈಜ-ಸಮಯದ ಆನ್ಲೈನ್ ಮೇಲ್ವಿಚಾರಣೆಯನ್ನು ಉಪಕರಣಗಳು ನಡೆಸಬಹುದು, ಸೀಲ್ ಸೋರಿಕೆ ಮತ್ತು ಅಸಹಜ ಗಾಳಿಯ ಬಿಗಿತದಂತಹ ಸಮಸ್ಯೆಗಳನ್ನು ನಿಖರವಾಗಿ ಗುರುತಿಸಬಹುದು ಮತ್ತು ಸಮಯೋಚಿತ ಎಚ್ಚರಿಕೆಗಳನ್ನು ನೀಡಬಹುದು. ಈ ಕಾರ್ಯವು ಆಂತರಿಕ ಧೂಳು-ನಿರೋಧಕ, ಮಾಲಿನ್ಯ-ವಿರೋಧಿ ಮತ್ತು ಆಕ್ಸಿಡೀಕರಣ-ವಿರೋಧಿ ಪರಿಣಾಮಗಳನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಅತ್ಯುತ್ತಮವಾಗಿಸುತ್ತದೆ, ಮಾಲಿನ್ಯಕಾರಕ ಸವೆತದ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ನಿಧಾನಗೊಳಿಸುತ್ತದೆ, ರಕ್ಷಣಾತ್ಮಕ ಮಸೂರಗಳ ಒಟ್ಟಾರೆ ಸೇವಾ ಜೀವನವನ್ನು ಗಮನಾರ್ಹವಾಗಿ ವಿಸ್ತರಿಸುತ್ತದೆ ಮತ್ತು ಅದೇ ಸಮಯದಲ್ಲಿ ದೀರ್ಘಾವಧಿಯ ನಿರಂತರ ಕಾರ್ಯಾಚರಣೆಯ ಸಮಯದಲ್ಲಿ ಉಪಕರಣಗಳ ಸ್ಥಿರತೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ, ಉತ್ಪಾದನಾ ಮಾರ್ಗವು ನಿರಂತರ ಮತ್ತು ಸ್ಥಿರವಾದ ಸಂಸ್ಕರಣೆಯನ್ನು ಸಾಧಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ ಮತ್ತು ಯೋಜಿತವಲ್ಲದ ಅಲಭ್ಯತೆಯ ಅಪಾಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
3.2 ಇಂಪ್ಯಾಕ್ಟ್-ರೆಸಿಸ್ಟೆಂಟ್ ಇಂಟಿಗ್ರೇಟೆಡ್ ಕಟಿಂಗ್ ಹೆಡ್ ಸ್ಟ್ರಕ್ಚರಲ್ ಡಿಸೈನ್
ಕತ್ತರಿಸುವ ತಲೆಯು ಹೆಚ್ಚು ವಿಶ್ವಾಸಾರ್ಹ ಪರಿಣಾಮ-ನಿರೋಧಕ ರಕ್ಷಣಾತ್ಮಕ ರಚನೆಯನ್ನು ಅಳವಡಿಸಿಕೊಂಡಿದೆ, ಇದು ಭೌತಿಕ ಸಂರಕ್ಷಣಾ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಹೆಚ್ಚು ಅಪ್ಗ್ರೇಡ್ ಮಾಡುತ್ತದೆ, ಉಪಕರಣಗಳ ವೈಫಲ್ಯದ ಸಂಭವನೀಯತೆ ಮತ್ತು ದುರಸ್ತಿಗೆ ಹಿಂತಿರುಗುವಿಕೆಯ ದರವನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ತಯಾರಕರಿಂದ ಆನ್-ಸೈಟ್ ನಿರ್ವಹಣೆಯ ತೊಡಕಿನ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಮೂಲಭೂತವಾಗಿ ತೆಗೆದುಹಾಕುತ್ತದೆ. ಪರಿಕರಗಳ ಡಿಸ್ಅಸೆಂಬಲ್ ಮತ್ತು ಜೋಡಣೆ ರಚನೆಯನ್ನು ಬಳಕೆದಾರ ಸ್ನೇಹಿ ರೀತಿಯಲ್ಲಿ ಅತ್ಯುತ್ತಮವಾಗಿಸಲಾಗಿದೆ, ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಸರಳ ಮತ್ತು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಲು ಸುಲಭಗೊಳಿಸುತ್ತದೆ. ಗ್ರಾಹಕರು ಸ್ವತಂತ್ರವಾಗಿ ಮತ್ತು ತ್ವರಿತವಾಗಿ ಘಟಕ ಬದಲಿ ಮತ್ತು ಸರಳ ನಿರ್ವಹಣೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸಬಹುದು, ಇದು ಸ್ಥಗಿತಗೊಳಿಸುವ ನಿರ್ವಹಣಾ ಸಮಯವನ್ನು ಬಹಳವಾಗಿ ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ನಂತರದ ಶ್ರಮ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ನಿರ್ವಹಣೆಯಂತಹ ಸಮಗ್ರ ಬಳಕೆಯ ವೆಚ್ಚಗಳನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಉಪಕರಣಗಳ ಬಳಕೆಯ ಆರ್ಥಿಕತೆಯನ್ನು ಸುಧಾರಿಸುತ್ತದೆ.
3.3 ಆಪ್ಟಿಕಲ್ ಲೆನ್ಸ್ಗಳಿಗೆ ಹೆಚ್ಚುವರಿ ಧೂಳು ನಿರೋಧಕ ಕವರ್ ರಕ್ಷಣಾ ಸಂರಚನೆ
ಕೋರ್ ಆಪ್ಟಿಕಲ್ ಲೆನ್ಸ್ನ ಪ್ರಮುಖ ಪ್ರದೇಶದಲ್ಲಿ ವಿಶೇಷ ಧೂಳು ನಿರೋಧಕ ಕವರ್ ಅನ್ನು ಹೆಚ್ಚುವರಿಯಾಗಿ ಅಳವಡಿಸಲಾಗಿದ್ದು, ಇದು ಡಬಲ್ ಗಾಳಿಯಾಡದ ರಕ್ಷಣಾತ್ಮಕ ತಡೆಗೋಡೆಯನ್ನು ರೂಪಿಸುತ್ತದೆ, ಕೋರ್ ಕುಹರದ ಸೀಲಿಂಗ್ ರಕ್ಷಣೆಯ ಮಟ್ಟವನ್ನು ಮತ್ತಷ್ಟು ಸುಧಾರಿಸುತ್ತದೆ ಮತ್ತು ಧೂಳು, ನೀರಿನ ಮಂಜು ಮತ್ತು ಶಿಲಾಖಂಡರಾಶಿಗಳಂತಹ ಕಲ್ಮಶಗಳನ್ನು ಆಂತರಿಕ ಆಪ್ಟಿಕಲ್ ಜಾಗಕ್ಕೆ ಪ್ರವೇಶಿಸದಂತೆ ಪ್ರತ್ಯೇಕಿಸುತ್ತದೆ. ಇದು ಲೆನ್ಸ್ ಮಾಲಿನ್ಯ, ಸವೆತ ಮತ್ತು ಗೀರುಗಳಂತಹ ನಷ್ಟದ ಸಮಸ್ಯೆಗಳನ್ನು ತಪ್ಪಿಸುತ್ತದೆ, ಕೋರ್ ಆಪ್ಟಿಕಲ್ ಘಟಕಗಳನ್ನು ಸಮಗ್ರವಾಗಿ ರಕ್ಷಿಸುತ್ತದೆ, ಕೋರ್ ಲೆನ್ಸ್ಗಳ ಸೇವಾ ಜೀವನವನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ವಿಸ್ತರಿಸುತ್ತದೆ ಮತ್ತು ಆಪ್ಟಿಕಲ್ ಮಾರ್ಗ ಪ್ರಸರಣ ಮತ್ತು ಸಂಸ್ಕರಣೆಯ ನಿಖರತೆಯ ಶುದ್ಧತೆಯನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ.
3.4 ಹೈ-ನಿಖರ ಕೆಪ್ಯಾಸಿಟಿವ್ ಸೆನ್ಸಿಂಗ್ ಸ್ವಯಂಚಾಲಿತ ಅನುಸರಣಾ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆ
ಈ ವ್ಯವಸ್ಥೆಯು ಪ್ರಮಾಣಿತ ಹೈ-ನಿಖರ ಕೆಪ್ಯಾಸಿಟಿವ್ ಸೆನ್ಸಿಂಗ್ ಸ್ವಯಂಚಾಲಿತ ಟ್ರ್ಯಾಕಿಂಗ್ ಮಾಡ್ಯೂಲ್ ಅನ್ನು ಹೊಂದಿದ್ದು, ಇದು ನಿಖರವಾದ ಕ್ಲೋಸ್ಡ್-ಲೂಪ್ ನಿಯಂತ್ರಣವನ್ನು ಸಾಧಿಸಲು ಬುದ್ಧಿವಂತ ಅಲ್ಗಾರಿದಮ್ಗಳನ್ನು ಅವಲಂಬಿಸಿದೆ. ಇದು Z- ಅಕ್ಷವನ್ನು ಹೆಚ್ಚು ಸ್ಥಿರವಾದ ತೇಲುವ ಕೆಳಗಿನ ಕ್ರಿಯೆಗಳನ್ನು ಪೂರ್ಣಗೊಳಿಸಲು ಚಾಲನೆ ಮಾಡಬಹುದು, ನೈಜ ಸಮಯದಲ್ಲಿ ಮತ್ತು ಹೊಂದಾಣಿಕೆಯಂತೆ ಕತ್ತರಿಸುವ ಎತ್ತರವನ್ನು ಸರಿಹೊಂದಿಸಬಹುದು, ಕತ್ತರಿಸುವ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ವಸ್ತು ಉಷ್ಣ ಒತ್ತಡದ ವಿರೂಪ, ಅಸಮ ಪೈಪ್ ಮೇಲ್ಮೈ ಮತ್ತು ವರ್ಕ್ಪೀಸ್ ವಿಚಲನದಂತಹ ಅಂಶಗಳಿಂದ ಉಂಟಾಗುವ ಎತ್ತರದ ದೋಷ ಸಮಸ್ಯೆಗಳನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ತಪ್ಪಿಸಬಹುದು, ಕತ್ತರಿಸುವ ಗಮನ ಸ್ಥಾನವನ್ನು ಸ್ಥಿರಗೊಳಿಸಬಹುದು, ಕತ್ತರಿಸುವ ರಚನೆಯ ಗುಣಮಟ್ಟ ಮತ್ತು ಸಂಸ್ಕರಣಾ ಸ್ಥಿರತೆಯನ್ನು ಸುಧಾರಿಸಬಹುದು ಮತ್ತು ಸಂಕೀರ್ಣ ಕೆಲಸದ ಪರಿಸ್ಥಿತಿಗಳಲ್ಲಿ ಪರಿಣಾಮಕಾರಿ ಉತ್ಪಾದನಾ ಅಗತ್ಯಗಳಿಗೆ ಹೊಂದಿಕೊಳ್ಳಬಹುದು.5. ಕೂಲಿಂಗ್ ಸಿಸ್ಟಮ್
ಈ ವ್ಯವಸ್ಥೆಯು ದೇಶೀಯವಾಗಿ ಪ್ರಸಿದ್ಧವಾದ ಬ್ರ್ಯಾಂಡ್ ಹನ್ಲಿಯ ವೃತ್ತಿಪರ ಲೇಸರ್ ವಾಟರ್ ಚಿಲ್ಲರ್ನೊಂದಿಗೆ ಸಜ್ಜುಗೊಂಡಿದೆ, ಇದು ಅತ್ಯುತ್ತಮ ಕಾರ್ಯಾಚರಣೆಯ ಸ್ಥಿರತೆ, ಹೆಚ್ಚಿನ ತಾಪಮಾನ ನಿಯಂತ್ರಣ ನಿಖರತೆ ಮತ್ತು ಬಲವಾದ ಹೊಂದಾಣಿಕೆಯನ್ನು ಹೊಂದಿದೆ. ಇಡೀ ಯಂತ್ರವು ಡ್ಯುಯಲ್ ಸ್ವತಂತ್ರ ತಾಪಮಾನ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಯನ್ನು ಹೊಂದಿದ್ದು, ಇದು ಲೇಸರ್ ಮತ್ತು ಕತ್ತರಿಸುವ ತಲೆಯ ತಾಪಮಾನವನ್ನು ಪ್ರತ್ಯೇಕ ವಲಯಗಳಲ್ಲಿ ನಿಖರವಾಗಿ ಹೊಂದಿಸಬಹುದು. ಇದು ಲೇಸರ್ ಬೆಳಕಿನ ಮೂಲದ ಸ್ಥಿರ ಔಟ್ಪುಟ್ ಅನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಖಚಿತಪಡಿಸುತ್ತದೆ, ಕತ್ತರಿಸುವ ತಲೆಯನ್ನು ಸೂಕ್ತ ಕಾರ್ಯಾಚರಣಾ ತಾಪಮಾನದ ವ್ಯಾಪ್ತಿಯಲ್ಲಿ ನಿರ್ವಹಿಸುತ್ತದೆ, ಸಂಪೂರ್ಣ ಯಂತ್ರದ ಸಂಸ್ಕರಣಾ ವಿಶ್ವಾಸಾರ್ಹತೆ ಮತ್ತು ಸೇವಾ ಜೀವನವನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಸುಧಾರಿಸುತ್ತದೆ. ನೀರಿನ ಒತ್ತಡದ ಅಸಹಜತೆ ಎಚ್ಚರಿಕೆ, ಹೆಚ್ಚಿನ ಮತ್ತು ಕಡಿಮೆ ತಾಪಮಾನದ ಮಿತಿಮೀರಿದ ಎಚ್ಚರಿಕೆ, ವೋಲ್ಟೇಜ್ ಏರಿಳಿತ ಎಚ್ಚರಿಕೆ ಮತ್ತು ವಿವಿಧ ದೋಷ ಸ್ವಯಂ-ತಪಾಸಣೆ ಎಚ್ಚರಿಕೆಗಳು ಸೇರಿದಂತೆ ಬಹು ಸುರಕ್ಷತಾ ರಕ್ಷಣಾ ಕಾರ್ಯಗಳನ್ನು ವಾಟರ್ ಚಿಲ್ಲರ್ ಸಂಯೋಜಿಸುತ್ತದೆ. ಇದು ನೈಜ ಸಮಯದಲ್ಲಿ ಉಪಕರಣಗಳ ಕಾರ್ಯಾಚರಣೆಯ ಸ್ಥಿತಿಯನ್ನು ಮೇಲ್ವಿಚಾರಣೆ ಮಾಡಬಹುದು, ಗುಪ್ತ ಅಪಾಯಗಳನ್ನು ತ್ವರಿತವಾಗಿ ಗುರುತಿಸಬಹುದು ಮತ್ತು ನೀರಿನ ಸರ್ಕ್ಯೂಟ್ಗಳು, ತಾಪಮಾನ, ವಿದ್ಯುತ್ ಇತ್ಯಾದಿಗಳಲ್ಲಿನ ಅಸಹಜತೆಗಳಿಂದ ಉಂಟಾಗುವ ಸ್ಥಗಿತಗೊಳಿಸುವಿಕೆ ಅಥವಾ ಕೋರ್ ಘಟಕಗಳಿಗೆ ಹಾನಿಯನ್ನು ತಪ್ಪಿಸಬಹುದು, ಲೇಸರ್ ಸಂಸ್ಕರಣಾ ಸಾಧನಗಳಿಗೆ ಸಮಗ್ರ, ಸುರಕ್ಷಿತ ಮತ್ತು ವಿಶ್ವಾಸಾರ್ಹ ತಂಪಾಗಿಸುವ ರಕ್ಷಣೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಲೇಸರ್ ವಿಶೇಷ ಕೂಲಿಂಗ್ ವ್ಯವಸ್ಥೆಯ ನಿರ್ದಿಷ್ಟ ನಿಯತಾಂಕಗಳು
ಡಬಲ್ ತಾಪಮಾನ ಮತ್ತು ಡಬಲ್ ಕಂಟ್ರೋಲ್ ಲೇಸರ್ ವಿಶೇಷ ಚಿಲ್ಲರ್ | |
ಪವರ್ ಇನ್ಪುಟ್ | 220 ವಿ/50 ಹೆಚ್ಝಡ್ |
ತಂಪಾಗಿಸುವ ಮಾಧ್ಯಮ | ಡಿಸ್ಟಿಲ್ಡ್ ವಾಟರ್/ಡೀಅಯಾನೀಕರಿಸಿದ ನೀರು |
ನೀರಿನ ತಾಪಮಾನ ನಿಯಂತ್ರಣ ನಿಖರತೆ | ±0.1ºC |
ಕೋಣೆಯ ಉಷ್ಣಾಂಶದ ನೀರಿಗೆ ಹೊಂದಿಸಿ | ಪ್ರಮಾಣಿತ 30 °C (ಹೊಂದಾಣಿಕೆ) |
5. ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆ (ಬಾಚು ಬಸ್)
5. ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆ (ಬಾಚು ಬಸ್)
ಆಪ್ಟಿಕಲ್ ಫೈಬರ್ ಟ್ಯೂಬ್ ಕತ್ತರಿಸುವ ಯಂತ್ರದ ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಯು ಉಪಕರಣದ ಒಟ್ಟಾರೆ ಕಾರ್ಯಾಚರಣೆ, ಚಲನೆಯ ನಿಯಂತ್ರಣ ಮತ್ತು ನಿಯತಾಂಕ ಹೊಂದಾಣಿಕೆಯನ್ನು ನಿಯಂತ್ರಿಸುವ ಕೋರ್ ಕ್ರಿಯಾತ್ಮಕ ಘಟಕವಾಗಿದ್ದು, ಇದು ಮುಖ್ಯವಾಗಿ ಮೂರು ಅನಿವಾರ್ಯ ಕೋರ್ ಘಟಕಗಳಿಂದ ಕೂಡಿದೆ, ಅವುಗಳೆಂದರೆ ಬಾಚು ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ (CNC) ವ್ಯವಸ್ಥೆ, ಹೆಚ್ಚಿನ ನಿಖರತೆಯ ಸರ್ವೋ ವ್ಯವಸ್ಥೆ ಮತ್ತು ಪ್ರಮಾಣೀಕೃತ ಕಡಿಮೆ-ವೋಲ್ಟೇಜ್ ವಿದ್ಯುತ್ ವ್ಯವಸ್ಥೆ. ಸಂಪೂರ್ಣ ನಿಯಂತ್ರಣ ಪರಿಹಾರದ ಹೃದಯಭಾಗದಲ್ಲಿ ಉನ್ನತ-ಕಾರ್ಯಕ್ಷಮತೆಯ ಬಾಚು CNC ವ್ಯವಸ್ಥೆ ಇದೆ. ಪ್ರಬುದ್ಧ ವಿಂಡೋಸ್-ಆಧಾರಿತ PC ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ ವೇದಿಕೆಯನ್ನು ಅಳವಡಿಸಿಕೊಳ್ಳುವ ಈ ವ್ಯವಸ್ಥೆಯು ಅಲ್ಟ್ರಾ-ಫಾಸ್ಟ್ ಇಂಟರ್ಪೋಲೇಷನ್ ಲೆಕ್ಕಾಚಾರದ ವೇಗ, ಶಕ್ತಿಯುತ ಡೇಟಾ ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಮಾನವೀಕೃತ ಸಂವಾದಾತ್ಮಕ ಕಾರ್ಯಾಚರಣೆ ಇಂಟರ್ಫೇಸ್ನಂತಹ ಅತ್ಯುತ್ತಮ ಅನುಕೂಲಗಳಿಗಾಗಿ ಉದ್ಯಮದಲ್ಲಿ ಎದ್ದು ಕಾಣುತ್ತದೆ. ಇದು ಸಂಕೀರ್ಣ ಮಾರ್ಗ ಯೋಜನೆ ಮತ್ತು ನೈಜ-ಸಮಯದ ಕಾರ್ಯಾಚರಣೆಯ ಸೂಚನೆಗಳನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಪೂರ್ಣಗೊಳಿಸಬಹುದು, ಆಪ್ಟಿಕಲ್ ಫೈಬರ್ ಟ್ಯೂಬ್ನ ಕತ್ತರಿಸುವ ನಿಖರತೆ ಮತ್ತು ಸಂಸ್ಕರಣಾ ದಕ್ಷತೆಯನ್ನು ಹೆಚ್ಚು ಸುಧಾರಿಸುತ್ತದೆ. ಸರ್ವೋ ಡ್ರೈವ್ ಭಾಗದ ವಿಷಯದಲ್ಲಿ, ಸರ್ವೋ ವ್ಯವಸ್ಥೆಯು ಆಮದು ಮಾಡಿಕೊಂಡ ಬ್ರ್ಯಾಂಡ್ AC ಸರ್ವೋ ಮೋಟಾರ್ಗಳು ಮತ್ತು ಹೊಂದಾಣಿಕೆಯ ಮೀಸಲಾದ ಡ್ರೈವರ್ಗಳೊಂದಿಗೆ ಸಜ್ಜುಗೊಂಡಿದೆ. ಈ ಸಂರಚನೆಯು ಯಂತ್ರ ಉಪಕರಣದ ದೀರ್ಘಾವಧಿಯ ನಿರಂತರ ಕೆಲಸದ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಅತ್ಯುತ್ತಮ ಕಾರ್ಯಾಚರಣಾ ಸ್ಥಿರತೆ, ಸೂಕ್ಷ್ಮ ಡೈನಾಮಿಕ್ ಪ್ರತಿಕ್ರಿಯೆ ವೇಗ, ಬಲವಾದ ಓವರ್ಲೋಡ್ ಪ್ರತಿರೋಧ ಮತ್ತು ದೊಡ್ಡ ಲೋಡ್-ಬೇರಿಂಗ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಏತನ್ಮಧ್ಯೆ, ಇದನ್ನು ಸರಳ ಡೀಬಗ್ ಮಾಡುವ ಹಂತಗಳು ಮತ್ತು ಸುಲಭವಾಗಿ ಕರಗತ ಮಾಡಿಕೊಳ್ಳುವ ಕಾರ್ಯಾಚರಣೆಯ ತರ್ಕದೊಂದಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ, ಇದು ಉಪಕರಣಗಳ ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ನಿರ್ವಹಣಾ ಸಿಬ್ಬಂದಿಗೆ ತಾಂತ್ರಿಕ ಮಿತಿಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಇದಲ್ಲದೆ, ಆಪ್ಟಿಕಲ್ ಫೈಬರ್ ಟ್ಯೂಬ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ಬಹುಕ್ರಿಯಾತ್ಮಕ ಸಾಫ್ಟ್ ಕೀ ಘಟಕಗಳೊಂದಿಗೆ ಚತುರವಾಗಿ ಸಜ್ಜುಗೊಂಡಿದೆ. ಈ ಸಾಫ್ಟ್ ಕೀಗಳು ವಿವಿಧ ವಿಭಿನ್ನ ಸಂಸ್ಕರಣೆ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ವಿಧಾನಗಳ ಅಡಿಯಲ್ಲಿ ವೈಯಕ್ತಿಕಗೊಳಿಸಿದ ಕಸ್ಟಮೈಸ್ ಮಾಡಿದ ಕಾರ್ಯ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತವೆ, ನಿಯಂತ್ರಣ ಫಲಕದಲ್ಲಿನ ಸಾಂಪ್ರದಾಯಿಕ ಭೌತಿಕ ಗುಂಡಿಗಳ ಸಂಖ್ಯೆಯನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಫಲಕದ ಒಟ್ಟಾರೆ ರಚನಾತ್ಮಕ ವಿನ್ಯಾಸವನ್ನು ಸರಳಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಅದನ್ನು ಅಚ್ಚುಕಟ್ಟಾಗಿ ಮತ್ತು ಹೆಚ್ಚು ಸಂಕ್ಷಿಪ್ತಗೊಳಿಸುತ್ತದೆ. ಉಪಕರಣಗಳ ಎಲ್ಲಾ ಪೂರ್ವನಿಗದಿ ಮತ್ತು ನೈಜ-ಸಮಯದ ಕಾರ್ಯಾಚರಣೆಯ ಕಾರ್ಯಗಳನ್ನು ದೃಶ್ಯೀಕರಿಸಿದ ಶ್ರೇಣೀಕೃತ ಮೆನು ಇಂಟರ್ಫೇಸ್ ಮೂಲಕ ಅಂತರ್ಬೋಧೆಯಿಂದ ಪ್ರಸ್ತುತಪಡಿಸಲಾಗುತ್ತದೆ, ನಿರ್ವಾಹಕರು ಕೆಲಸದ ಸ್ಥಿತಿಯನ್ನು ತ್ವರಿತವಾಗಿ ವೀಕ್ಷಿಸಲು, ಕಾರ್ಯಗಳನ್ನು ಬದಲಾಯಿಸಲು ಮತ್ತು ನಿಯತಾಂಕಗಳನ್ನು ಹೊಂದಿಸಲು, ಸರಳ, ಅನುಕೂಲಕರ ಮತ್ತು ಅರ್ಥಗರ್ಭಿತ ದೈನಂದಿನ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಅರಿತುಕೊಳ್ಳಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ, ಆದರೆ ಪರಿಣಾಮಕಾರಿಯಾಗಿ ತಪ್ಪು ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಉತ್ಪಾದನಾ ಕೆಲಸದ ಸುರಕ್ಷತೆ ಮತ್ತು ಸ್ಥಿರತೆಯನ್ನು ಸುಧಾರಿಸುತ್ತದೆ.
5.1 ಸಿಎನ್ಸಿ ವ್ಯವಸ್ಥೆ
ಆಪ್ಟಿಕಲ್ ಫೈಬರ್ ಟ್ಯೂಬ್ ಕತ್ತರಿಸುವ ಯಂತ್ರದ ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಯು ಉಪಕರಣದ ಒಟ್ಟಾರೆ ಕಾರ್ಯಾಚರಣೆ, ಚಲನೆಯ ನಿಯಂತ್ರಣ ಮತ್ತು ನಿಯತಾಂಕ ಹೊಂದಾಣಿಕೆಯನ್ನು ನಿಯಂತ್ರಿಸುವ ಕೋರ್ ಕ್ರಿಯಾತ್ಮಕ ಘಟಕವಾಗಿದ್ದು, ಇದು ಮುಖ್ಯವಾಗಿ ಮೂರು ಅನಿವಾರ್ಯ ಕೋರ್ ಘಟಕಗಳಿಂದ ಕೂಡಿದೆ, ಅವುಗಳೆಂದರೆ ಬಾಚು ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ (CNC) ವ್ಯವಸ್ಥೆ, ಹೆಚ್ಚಿನ ನಿಖರತೆಯ ಸರ್ವೋ ವ್ಯವಸ್ಥೆ ಮತ್ತು ಪ್ರಮಾಣೀಕೃತ ಕಡಿಮೆ-ವೋಲ್ಟೇಜ್ ವಿದ್ಯುತ್ ವ್ಯವಸ್ಥೆ. ಸಂಪೂರ್ಣ ನಿಯಂತ್ರಣ ಪರಿಹಾರದ ಹೃದಯಭಾಗದಲ್ಲಿ ಉನ್ನತ-ಕಾರ್ಯಕ್ಷಮತೆಯ ಬಾಚು CNC ವ್ಯವಸ್ಥೆ ಇದೆ. ಪ್ರಬುದ್ಧ ವಿಂಡೋಸ್-ಆಧಾರಿತ PC ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ ವೇದಿಕೆಯನ್ನು ಅಳವಡಿಸಿಕೊಳ್ಳುವ ಈ ವ್ಯವಸ್ಥೆಯು ಅಲ್ಟ್ರಾ-ಫಾಸ್ಟ್ ಇಂಟರ್ಪೋಲೇಷನ್ ಲೆಕ್ಕಾಚಾರದ ವೇಗ, ಶಕ್ತಿಯುತ ಡೇಟಾ ಸಂಸ್ಕರಣಾ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಮಾನವೀಕೃತ ಸಂವಾದಾತ್ಮಕ ಕಾರ್ಯಾಚರಣೆ ಇಂಟರ್ಫೇಸ್ನಂತಹ ಅತ್ಯುತ್ತಮ ಅನುಕೂಲಗಳಿಗಾಗಿ ಉದ್ಯಮದಲ್ಲಿ ಎದ್ದು ಕಾಣುತ್ತದೆ. ಇದು ಸಂಕೀರ್ಣ ಮಾರ್ಗ ಯೋಜನೆ ಮತ್ತು ನೈಜ-ಸಮಯದ ಕಾರ್ಯಾಚರಣೆಯ ಸೂಚನೆಗಳನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಪೂರ್ಣಗೊಳಿಸಬಹುದು, ಆಪ್ಟಿಕಲ್ ಫೈಬರ್ ಟ್ಯೂಬ್ನ ಕತ್ತರಿಸುವ ನಿಖರತೆ ಮತ್ತು ಸಂಸ್ಕರಣಾ ದಕ್ಷತೆಯನ್ನು ಹೆಚ್ಚು ಸುಧಾರಿಸುತ್ತದೆ. ಸರ್ವೋ ಡ್ರೈವ್ ಭಾಗದ ವಿಷಯದಲ್ಲಿ, ಸರ್ವೋ ವ್ಯವಸ್ಥೆಯು ಆಮದು ಮಾಡಿಕೊಂಡ ಬ್ರ್ಯಾಂಡ್ AC ಸರ್ವೋ ಮೋಟಾರ್ಗಳು ಮತ್ತು ಹೊಂದಾಣಿಕೆಯ ಮೀಸಲಾದ ಡ್ರೈವರ್ಗಳೊಂದಿಗೆ ಸಜ್ಜುಗೊಂಡಿದೆ. ಈ ಸಂರಚನೆಯು ಯಂತ್ರ ಉಪಕರಣದ ದೀರ್ಘಾವಧಿಯ ನಿರಂತರ ಕೆಲಸದ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಅತ್ಯುತ್ತಮ ಕಾರ್ಯಾಚರಣಾ ಸ್ಥಿರತೆ, ಸೂಕ್ಷ್ಮ ಡೈನಾಮಿಕ್ ಪ್ರತಿಕ್ರಿಯೆ ವೇಗ, ಬಲವಾದ ಓವರ್ಲೋಡ್ ಪ್ರತಿರೋಧ ಮತ್ತು ದೊಡ್ಡ ಲೋಡ್-ಬೇರಿಂಗ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ. ಏತನ್ಮಧ್ಯೆ, ಇದನ್ನು ಸರಳ ಡೀಬಗ್ ಮಾಡುವ ಹಂತಗಳು ಮತ್ತು ಸುಲಭವಾಗಿ ಕರಗತ ಮಾಡಿಕೊಳ್ಳುವ ಕಾರ್ಯಾಚರಣೆಯ ತರ್ಕದೊಂದಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ, ಇದು ಉಪಕರಣಗಳ ಕಾರ್ಯಾಚರಣೆ ಮತ್ತು ನಿರ್ವಹಣಾ ಸಿಬ್ಬಂದಿಗೆ ತಾಂತ್ರಿಕ ಮಿತಿಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಇದಲ್ಲದೆ, ಆಪ್ಟಿಕಲ್ ಫೈಬರ್ ಟ್ಯೂಬ್ ಕತ್ತರಿಸುವ ಯಂತ್ರವು ಬಹುಕ್ರಿಯಾತ್ಮಕ ಸಾಫ್ಟ್ ಕೀ ಘಟಕಗಳೊಂದಿಗೆ ಚತುರವಾಗಿ ಸಜ್ಜುಗೊಂಡಿದೆ. ಈ ಸಾಫ್ಟ್ ಕೀಗಳು ವಿವಿಧ ವಿಭಿನ್ನ ಸಂಸ್ಕರಣೆ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ವಿಧಾನಗಳ ಅಡಿಯಲ್ಲಿ ವೈಯಕ್ತಿಕಗೊಳಿಸಿದ ಕಸ್ಟಮೈಸ್ ಮಾಡಿದ ಕಾರ್ಯ ಸೆಟ್ಟಿಂಗ್ಗಳನ್ನು ಬೆಂಬಲಿಸುತ್ತವೆ, ನಿಯಂತ್ರಣ ಫಲಕದಲ್ಲಿನ ಸಾಂಪ್ರದಾಯಿಕ ಭೌತಿಕ ಗುಂಡಿಗಳ ಸಂಖ್ಯೆಯನ್ನು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಫಲಕದ ಒಟ್ಟಾರೆ ರಚನಾತ್ಮಕ ವಿನ್ಯಾಸವನ್ನು ಸರಳಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಅದನ್ನು ಅಚ್ಚುಕಟ್ಟಾಗಿ ಮತ್ತು ಹೆಚ್ಚು ಸಂಕ್ಷಿಪ್ತಗೊಳಿಸುತ್ತದೆ. ಉಪಕರಣಗಳ ಎಲ್ಲಾ ಪೂರ್ವನಿಗದಿ ಮತ್ತು ನೈಜ-ಸಮಯದ ಕಾರ್ಯಾಚರಣೆಯ ಕಾರ್ಯಗಳನ್ನು ದೃಶ್ಯೀಕರಿಸಿದ ಶ್ರೇಣೀಕೃತ ಮೆನು ಇಂಟರ್ಫೇಸ್ ಮೂಲಕ ಅಂತರ್ಬೋಧೆಯಿಂದ ಪ್ರಸ್ತುತಪಡಿಸಲಾಗುತ್ತದೆ, ನಿರ್ವಾಹಕರು ಕೆಲಸದ ಸ್ಥಿತಿಯನ್ನು ತ್ವರಿತವಾಗಿ ವೀಕ್ಷಿಸಲು, ಕಾರ್ಯಗಳನ್ನು ಬದಲಾಯಿಸಲು ಮತ್ತು ನಿಯತಾಂಕಗಳನ್ನು ಹೊಂದಿಸಲು, ಸರಳ, ಅನುಕೂಲಕರ ಮತ್ತು ಅರ್ಥಗರ್ಭಿತ ದೈನಂದಿನ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಅರಿತುಕೊಳ್ಳಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ, ಆದರೆ ಪರಿಣಾಮಕಾರಿಯಾಗಿ ತಪ್ಪು ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಉತ್ಪಾದನಾ ಕೆಲಸದ ಸುರಕ್ಷತೆ ಮತ್ತು ಸ್ಥಿರತೆಯನ್ನು ಸುಧಾರಿಸುತ್ತದೆ.
೫.೩ ಸಿಎನ್ಸಿಯ ಇತರ ಕಾರ್ಯಗಳು
೫.೩ ಸಿಎನ್ಸಿಯ ಇತರ ಕಾರ್ಯಗಳು
ವ್ಯವಸ್ಥೆ
● ಪೈಪ್ನ ಮೇಲ್ಮೈ ಎತ್ತರ ಟ್ರ್ಯಾಕಿಂಗ್ ನಿಯಂತ್ರಣ (ಕೆಳಗಿನ ಕಾರ್ಯ)
● ರದ್ದುಗೊಳಿಸಿ
● ಬ್ರೇಕ್ಪಾಯಿಂಟ್ ರಿಟರ್ನ್ ಫಂಕ್ಷನ್
● ಎಡ್ಜ್ ಹುಡುಕಿ
● ಹೊಲಿಗೆ ಪರಿಹಾರ ಕಾರ್ಯ
● ಪಲ್ಸ್ ಕತ್ತರಿಸುವ ನಿಯಂತ್ರಣ ಕಾರ್ಯ
● ಕಪ್ಪೆ ಜಿಗಿತ ಕಾರ್ಯ
● ಬಹು ಭಾಗಗಳನ್ನು ಆಮದು ಮಾಡಿಕೊಳ್ಳಿ
● ವಿನ್ಯಾಸ
● ತ್ವರಿತ ಪರಿವರ್ತನೆ ಮತ್ತು ಬ್ಯಾಚ್ ಪ್ರಕ್ರಿಯೆ
● ಪರಿಣಾಮಕಾರಿ ಸ್ವಯಂಚಾಲಿತ ಫಾರ್ಮ್ಯಾಟಿಂಗ್
● ಅನುಗುಣವಾದ ಪ್ರಕ್ರಿಯೆಯ ಡೇಟಾಬೇಸ್ ಅನ್ನು ವಿಭಿನ್ನ ವಸ್ತುಗಳು ಮತ್ತು ದಪ್ಪಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಕಾನ್ಫಿಗರ್ ಮಾಡಬಹುದು.
● ಔಟ್ಲೈನ್ ಪತ್ತೆ ಮತ್ತು ಗ್ರಾಫಿಕ್ ಆಪ್ಟಿಮೈಸೇಶನ್ ಪ್ರಕ್ರಿಯೆ
● ಕತ್ತರಿಸುವ ಮಾರ್ಗವನ್ನು ಸ್ವಯಂ-ಆಪ್ಟಿಮೈಸ್ ಮಾಡಿ
● ಹೊಂದಿಕೊಳ್ಳುವ ಹಸ್ತಚಾಲಿತ ಪ್ರಕ್ರಿಯೆ ಹೊಂದಾಣಿಕೆಯೊಂದಿಗೆ ಪರಿಪೂರ್ಣ ತಜ್ಞ ಕರಕುಶಲತೆ
● ಲೇಬಲಿಂಗ್ ಮತ್ತು ಸಣ್ಣ ರಂಧ್ರ ಗುರುತು ಮಾಡುವಿಕೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ
● ಮೈಕ್ರೋಕನೆಕ್ಟ್
● ವೆಲ್ಡ್ ಪರಿಹಾರ
6.4 ಬಹು ಎಚ್ಚರಿಕೆ ಕಾರ್ಯಗಳು
ಯಂತ್ರದ NC ವ್ಯವಸ್ಥೆಯು ಸ್ವಯಂ-ಪರಿಶೀಲನೆ ಮತ್ತು ಎಚ್ಚರಿಕೆ ಮತ್ತು ಸ್ವಯಂಚಾಲಿತ ರಕ್ಷಣೆಯ ಕಾರ್ಯವನ್ನು ಹೊಂದಿದೆ, ಮತ್ತು ಬಾಹ್ಯ ಸ್ಥಿತಿಯು ಎಚ್ಚರಿಕೆ ಪ್ರದರ್ಶನ ಮತ್ತು ಸ್ವಯಂಚಾಲಿತ ರಕ್ಷಣೆಯ ಕಾರ್ಯವನ್ನು ಹೊಂದಿದೆ.
6. ಕಡಿಮೆ-ವೋಲ್ಟೇಜ್ ವಿದ್ಯುತ್ ವ್ಯವಸ್ಥೆ
6. ಕಡಿಮೆ-ವೋಲ್ಟೇಜ್ ವಿದ್ಯುತ್ ವ್ಯವಸ್ಥೆ
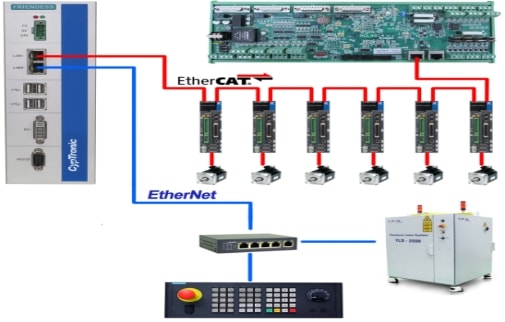
ಕಡಿಮೆ-ವೋಲ್ಟೇಜ್ ವಿದ್ಯುತ್ ವ್ಯವಸ್ಥೆಯು ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ ಒಳಗೆ ಇದೆ, ಇದು ಸಂಪೂರ್ಣ ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಗೆ ಇಂಟರ್ಫೇಸ್ ಆಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ವಿದ್ಯುತ್ ಸರಬರಾಜುಗಳು, ರಿಲೇಗಳು, ಸರ್ಕ್ಯೂಟ್ ಬ್ರೇಕರ್ಗಳು, ಸಂಪರ್ಕಕಾರಕಗಳು ಮತ್ತು ಸರ್ವೋ ಡ್ರೈವ್ ವ್ಯವಸ್ಥೆಗಳು ಸೇರಿದಂತೆ ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಗೆ ಅಗತ್ಯವಿರುವ ಎಲ್ಲಾ ಘಟಕಗಳನ್ನು ವಿದ್ಯುತ್ ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ ಒಳಗೆ ಸ್ಥಾಪಿಸಲಾಗಿದೆ. ಬಳಸಿದ ಮೋಟಾರ್ ಬಸ್ ಮೋಟಾರ್ ಆಗಿದ್ದು, ಇದು ವೈರಿಂಗ್ ಲೈನ್ಗಳ ಸಂಖ್ಯೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
ಸಂಪರ್ಕ ರೇಖಾಚಿತ್ರ
ನೀರು, ವಿದ್ಯುತ್ ಮತ್ತು ಅನಿಲದ ಬೇಡಿಕೆ
ವಿದ್ಯುತ್ ಬೇಡಿಕೆ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
| ಮೂರು-ಹಂತದ ಐದು-ತಂತಿ 380~400VAC/50Hz ವಿತರಣಾ ಪೆಟ್ಟಿಗೆ | 380ವಿ ±2%/50Hz | 1, ವೋಲ್ಟೇಜ್ ಏರಿಳಿತವು 5% ಮೀರಿದರೆ, ವೋಲ್ಟೇಜ್ ಸ್ಟೆಬಿಲೈಜರ್ ಅನ್ನು ಅಳವಡಿಸಬೇಕು. ಕನಿಷ್ಠ 45KVA ನ ಮೂರು-ಹಂತದ ಐದು-ತಂತಿಯ ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಶಿಫಾರಸು ಮಾಡಲಾಗಿದೆ. 2, ಮೂರು-ಹಂತದ ವಿದ್ಯುತ್ ಸರಬರಾಜು 2.5% ಕ್ಕಿಂತ ಕಡಿಮೆ ಅಸಮತೋಲನವನ್ನು ಕಾಯ್ದುಕೊಳ್ಳಬೇಕು (ಗಮನಿಸಿ: 400VAC/50Hz/380V±2%/50Hz ವೋಲ್ಟೇಜ್ ಹಠಾತ್ ಉಲ್ಬಣಗಳು ಅಥವಾ ವಿದ್ಯುತ್ ಕಡಿತವನ್ನು ಅನುಭವಿಸಬಾರದು, ಏಕೆಂದರೆ ಇವು ಲೇಸರ್ ಅನ್ನು ಹಾನಿಗೊಳಿಸಬಹುದು). 3, ಒಂದೇ ಕೇಬಲ್ ತಂತಿಯ ವ್ಯಾಸವು 10 ಚದರಕ್ಕಿಂತ ಕಡಿಮೆಯಿರಬಾರದು. 4, ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ≤3Ω ಪ್ರತಿರೋಧದೊಂದಿಗೆ ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಗ್ರೌಂಡಿಂಗ್ ಮಾಡಬೇಕು. 5, ಕತ್ತರಿಸುವ ಯಂತ್ರದ ವೈರಿಂಗ್ಗೆ ಮೂರು ಸರ್ಕ್ಯೂಟ್ ಬ್ರೇಕರ್ ಇಂಟರ್ಫೇಸ್ಗಳು ಅಗತ್ಯವಿದೆ. |
ತಂಪಾಗಿಸುವ ನೀರಿನ ಅವಶ್ಯಕತೆ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
ಚಿಲ್ಲರ್ ನೀರು | ಡಿಸ್ಟಿಲ್ಡ್ ವಾಟರ್/ಡೀಅಯಾನೀಕರಿಸಿದ ನೀರು | 30L, ವಾಹಕತೆ 10 μS ಗಿಂತ ಕಡಿಮೆ |
ರಕ್ಷಣಾತ್ಮಕ ಅನಿಲದ ಬೇಡಿಕೆ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
ಆಮ್ಲಜನಕ | ಶುದ್ಧತೆ: ≥99.6% 99.6% ಕ್ಕಿಂತ ಕಡಿಮೆ ಶುದ್ಧತೆಯಿರುವ ಅನಿಲಗಳು ಕತ್ತರಿಸುವ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು. | ಆಮ್ಲಜನಕ-ನೆರವಿನ ಕತ್ತರಿಸುವಿಕೆಯೊಂದಿಗೆ ಕಾರ್ಬನ್ ಸ್ಟೀಲ್ ಮತ್ತು ವಿವಿಧ ಕಬ್ಬಿಣದ ತಟ್ಟೆಗಳನ್ನು ಕತ್ತರಿಸುವುದರಿಂದ ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಮತ್ತು ಪರಿಣಾಮಕಾರಿ ಫಲಿತಾಂಶಗಳನ್ನು ಸಾಧಿಸಲಾಗುತ್ತದೆ. |
| ಒತ್ತಡ: 1 MPa ಹರಿವಿನ ಪ್ರಮಾಣ ≥ 1 m³/ನಿಮಿಷ | ||
ಸಾರಜನಕ | ಶುದ್ಧತೆ: ≥99.99% 99.99% ಕ್ಕಿಂತ ಕಡಿಮೆ ಶುದ್ಧತೆಯನ್ನು ಹೊಂದಿರುವ ಅನಿಲಗಳು ಕತ್ತರಿಸುವ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ಪ್ರತಿಕೂಲ ಪರಿಣಾಮ ಬೀರಬಹುದು. | ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮತ್ತು ಕಲಾಯಿ ಹಾಳೆಗಳನ್ನು ಕತ್ತರಿಸುವುದನ್ನು ಸಾರಜನಕ ನೆರವಿನ ಕತ್ತರಿಸುವಿಕೆಯೊಂದಿಗೆ ನಡೆಸಲಾಗುತ್ತದೆ, ಇದು ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಫಲಿತಾಂಶಗಳನ್ನು ಸಾಧಿಸುತ್ತದೆ. |
ಒತ್ತಡ: 2.5 MPa ಹರಿವಿನ ಪ್ರಮಾಣ: ≥2.5 m³/ನಿಮಿಷ | ||
| 1, ಬಾಟಲ್ ಅನಿಲಕ್ಕೆ ಸಿಲಿಂಡರ್ಗೆ ಒತ್ತಡ ಕಡಿಮೆ ಮಾಡುವ ಕವಾಟದ ಅಳವಡಿಕೆಯ ಅಗತ್ಯವಿದೆ. 2, ಆಮ್ಲಜನಕ (O2) ಒತ್ತಡ ಕಡಿಮೆ ಮಾಡುವ ಕವಾಟ: ಹೊಂದಾಣಿಕೆ ಮಾಡಬಹುದಾದ ಔಟ್ಲೆಟ್ ಒತ್ತಡದ ವ್ಯಾಪ್ತಿಯು 0.4 MPa ನಿಂದ 1.2 MPa ವರೆಗೆ ಇರುತ್ತದೆ, ಒತ್ತಡದ ಏರಿಳಿತದ ವ್ಯಾಪ್ತಿಯು 1% ರಷ್ಟಿದೆ. 3, ಸಾರಜನಕ (N2) ಒತ್ತಡ ಕಡಿಮೆ ಮಾಡುವ ಕವಾಟ: ಹೊಂದಾಣಿಕೆ ಮಾಡಬಹುದಾದ ಔಟ್ಲೆಟ್ ಒತ್ತಡದ ವ್ಯಾಪ್ತಿಯು 0.4 MPa ನಿಂದ 5 MPa ವರೆಗೆ ಇರುತ್ತದೆ, ಒತ್ತಡದ ಏರಿಳಿತದ ವ್ಯಾಪ್ತಿಯು 1% ರಷ್ಟಿದೆ. | ||
ಗಾಳಿ | ಕೆಲಸದ ಒತ್ತಡ ≥1.3 MPa | 1. ಗಾಳಿಯನ್ನು ಕತ್ತರಿಸುವ ಅಗತ್ಯವಿದ್ದರೆ, ಬಳಕೆದಾರರು ಸಂಕೋಚಕ, ಶೈತ್ಯೀಕರಿಸಿದ ಡ್ರೈಯರ್, ಏರ್ ರಿಸೀವರ್ ಮತ್ತು ನಾಲ್ಕು-ಹಂತದ ಶೋಧನೆ (ಫಿಲ್ಟರಿಂಗ್ ನಿಖರತೆ 0.01 ಮೈಕ್ರಾನ್ಗಳು) ಒದಗಿಸಬೇಕು. 2. ಗಾಳಿಯಿಂದ ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರದಲ್ಲಿನ ಅನಿಲವು ನೀರು ಮತ್ತು ಎಣ್ಣೆಯಿಂದ ಮುಕ್ತವಾಗಿರಬೇಕು, ಏಕೆಂದರೆ ಈ ಮಾಲಿನ್ಯಕಾರಕಗಳು ಕತ್ತರಿಸುವ ಗುಣಮಟ್ಟವನ್ನು ರಾಜಿ ಮಾಡಿಕೊಳ್ಳಬಹುದು ಮತ್ತು ವಿವಿಧ ಲೆನ್ಸ್ಗಳ ಜೀವಿತಾವಧಿಯನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು. 3. ಘನೀಕರಣ ಬಿಂದುವಿನ ತಾಪಮಾನವು 5 ° C ಮೀರಬಾರದು. 4. ಎಣ್ಣೆಯ ಅಂಶ ≤0.003 ppm, ಘನ ಕಣಗಳು ≤0.01 μm |
ಹರಿವಿನ ಪ್ರಮಾಣ ≥ 1.8 m³/ನಿಮಿಷ | ||
ಅನುಸ್ಥಾಪನಾ ಪರಿಸರ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
ತಾಪಮಾನದ ಅವಶ್ಯಕತೆ | 5~30° | ಸರಳ ಲೇಸರ್ ಅನ್ನು ಪ್ರತ್ಯೇಕ ಹವಾನಿಯಂತ್ರಿತ ಪ್ರತ್ಯೇಕ ಕೋಣೆಯಲ್ಲಿ ಇರಿಸಬೇಕು. |
ಆರ್ದ್ರತೆಯ ಅವಶ್ಯಕತೆಗಳು | 70% | |
ಅಡಿಪಾಯದ ಅವಶ್ಯಕತೆಗಳು | ಸೈಟ್ ಲೆವೆಲಿಂಗ್ ಬಲವಾದ ಕಂಪನಗಳಿಲ್ಲ. | 1. ಬಲವಾದ ಕಂಪನಗಳ ಸಂದರ್ಭದಲ್ಲಿ, ಹೆಚ್ಚುವರಿ ಕಂಪನ-ನಿರೋಧಕ ಚಡಿಗಳನ್ನು ಅಳವಡಿಸಬೇಕು. 2. ಅಡಿಪಾಯವು ಸಾಕಷ್ಟು ಬಲವನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು ಮತ್ತು ನೆಲೆಗೊಳ್ಳಲು ಅವಕಾಶ ನೀಡಬಾರದು. 3. ನಮ್ಮ ಕಂಪನಿಯು ಒದಗಿಸಿದ ಅಡಿಪಾಯ ಅನುಸ್ಥಾಪನಾ ರೇಖಾಚಿತ್ರಗಳ ಪ್ರಕಾರ ಅಡಿಪಾಯವನ್ನು ಸ್ಥಾಪಿಸಿ. |
| ಸೂಚನೆ: ಉಪಕರಣಗಳ ನಿಯೋಜನೆ ಪ್ರದೇಶವು ಉತ್ತಮ ವಾತಾಯನ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಹೊಂದಿರಬೇಕು, ಧೂಳು, ತುಕ್ಕು ಮತ್ತು ಸೋರಿಕೆಯಿಂದ ಮುಕ್ತವಾಗಿರಬೇಕು. ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ ಮತ್ತು ಲೇಸರ್ ಉಪಕರಣದ ಪ್ರಮುಖ ಅಂಶಗಳಾಗಿವೆ ಮತ್ತು ಆರ್ಕ್ ವೆಲ್ಡಿಂಗ್ ಮತ್ತು ಡಿಸ್ಚಾರ್ಜ್ ಮೆಷಿನಿಂಗ್ ಯಂತ್ರಗಳಂತಹ ಸಾಧನಗಳಿಗೆ ಒಡ್ಡಿಕೊಳ್ಳುವುದನ್ನು ತಪ್ಪಿಸಬೇಕು. ಉಪಕರಣದ ಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣೆಯಲ್ಲಿ ಹಸ್ತಕ್ಷೇಪ ಮಾಡುವುದನ್ನು ತಡೆಯಲು ಅದರಿಂದ ವಿದ್ಯುತ್ಕಾಂತೀಯ ಹಸ್ತಕ್ಷೇಪವನ್ನು ತಪ್ಪಿಸಬೇಕು. | ||