

01020304
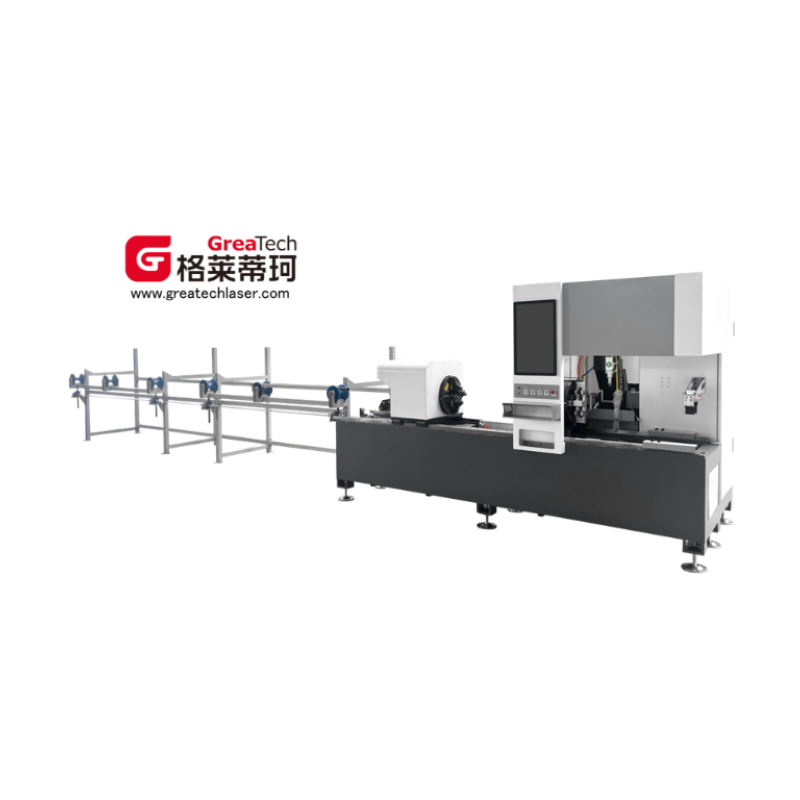
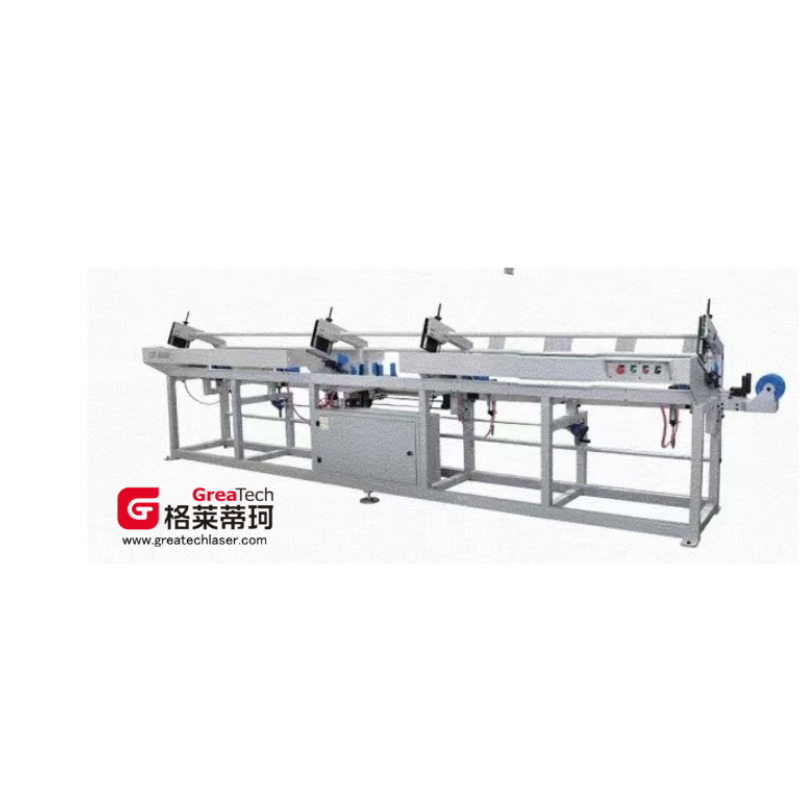
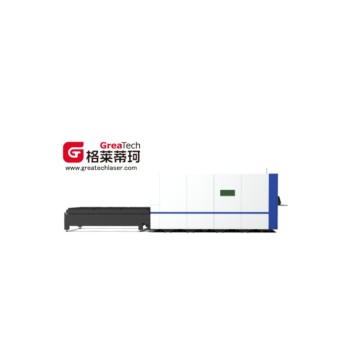
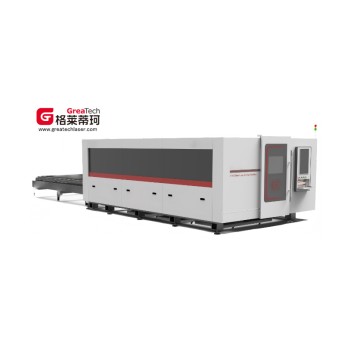
ಲೇಸರ್ ಪೈಪ್ ಕತ್ತರಿಸುವ ಯಂತ್ರ - G9S
ಪ್ರಮುಖ ಘಟಕ ಸಂರಚನೆ
| ಆದೇಶ ಸಂಖ್ಯೆ | ಘಟಕದ ಹೆಸರು | ಬ್ರ್ಯಾಂಡ್ | ಮಾದರಿ/ಮೂಲ |
| ಪ್ರಮುಖ ಅಂಶಗಳು | |||
| 1 | ಫೈಬರ್ ಲೇಸರ್ | ಮ್ಯಾಕ್ಸ್/ರೇಕಸ್ | 1500-3000W / ಉನ್ನತ ಶ್ರೇಣಿಯ ದೇಶೀಯ ಬ್ರ್ಯಾಂಡ್ಗಳು |
| 2 | ಕತ್ತರಿಸುವ ತಲೆ | OSPR/ರೇಟೂಲ್ಗಳು | 1500-3000W / ಉನ್ನತ ಶ್ರೇಣಿಯ ದೇಶೀಯ ಬ್ರ್ಯಾಂಡ್ಗಳು |
| 3 | ಗೇರ್ ರ್ಯಾಕ್ | ನಿರ್ದಿಷ್ಟ ಮತ್ತು ನಿಖರ | ತೈವಾನ್, ಚೀನಾ |
| 4 | ಕಡಿತ ಪೆಟ್ಟಿಗೆ | ನ್ಯೂ ಬಾವೊ, ಜಪಾನ್ | 090/ಚೀನಾ |
| 5 | ರೇಖೀಯ ಮಾರ್ಗದರ್ಶಿ ರೈಲು | ಟಿಡಿಎಕ್ಸ್ | ತೈವಾನ್, ಚೀನಾ |
| 6 | ಯಾವುದೇ ವಿದ್ಯುತ್ ಉತ್ಪಾದಿಸುವ ಅಥವಾ ವಿದ್ಯುತ್ ಚಾಲಿತ ಯಂತ್ರ | ಆಮ್ಲ | ಗರಿಷ್ಠ 4000 rpm ವೇಗ ಮತ್ತು ಬಸ್-ಮಾದರಿಯ ಸಂರಚನೆಯೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಕಾರ್ಯಕ್ಷಮತೆಯ ಮೋಟಾರ್ |
| 8 | ನೀರಿನ ತಂಪಾಗಿಸುವ ಘಟಕ | ಹನ್ಲಿ/ತೇಯು | ಉನ್ನತ ಶ್ರೇಣಿಯ ದೇಶೀಯ ಬ್ರ್ಯಾಂಡ್ಗಳು |
| 10 | ಎಲೆಕ್ಟ್ರಾನಿಕ್ ನಿಯಂತ್ರಣ ಅಂಶ | ಡೆಲಿಕ್ಸಿ/ಸ್ಕ್ನೈಡರ್ | ಚೀನಾ |
| 11 | ವಾಯುಮಾರ್ಗ ಘಟಕ | AIRTAC, ತೈವಾನ್ | ಚೀನಾ |
| ಸಂಸ್ಕರಣಾ ಘಟಕ | |||
| 12 | ಕಾರ್ಟ್ರಿಡ್ಜ್ | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | ಆರ್ವೈ-90 |
| 13 | ಸಹಾಯಕ ಆಹಾರ | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | ಸರ್ವೋ ವರ್ಗಾವಣೆ |
| ಸಾಫ್ಟ್ವೇರ್ ವ್ಯವಸ್ಥೆ | |||
| 14 | ಆಪರೇಟಿಂಗ್ ಸಿಸ್ಟಮ್ | ಸ್ವಯಂ ಅಭಿವೃದ್ಧಿ, ಸುಝೌ | ಮೂರು ಆಯಾಮದ ಕತ್ತರಿಸುವ ವ್ಯವಸ್ಥೆ |
| ಇತರೆ | |||
| 15 | ಕಾರ್ಯಾಚರಣೆಯ ನಿರ್ದೇಶನ | ಎಡಗೈ ಕಾರು | ಪ್ರಮಾಣಿತ ಸಂರಚನೆ |
| 16 | ಪ್ಯಾಕೇಜಿಂಗ್ ಮತ್ತು ಸಾಗಣೆ | ಪ್ರಮಾಣಿತ ಪ್ಯಾಕೇಜಿಂಗ್ | ಪ್ರಮಾಣಿತ ಸಂರಚನೆ |
ಸಂಪೂರ್ಣ ಯಂತ್ರ ತಾಂತ್ರಿಕ ನಿಯತಾಂಕಗಳು
| ವರ್ಗ | ಗುಣಲಕ್ಷಣ | ನಿಯತಾಂಕ ಮೌಲ್ಯಗಳು |
| ಪರಿಸರ ಗುಣಲಕ್ಷಣ | ಸಾಧನ ಸರಣಿ | ಸಣ್ಣ ವೇದಿಕೆ: 80 ಸರಣಿ |
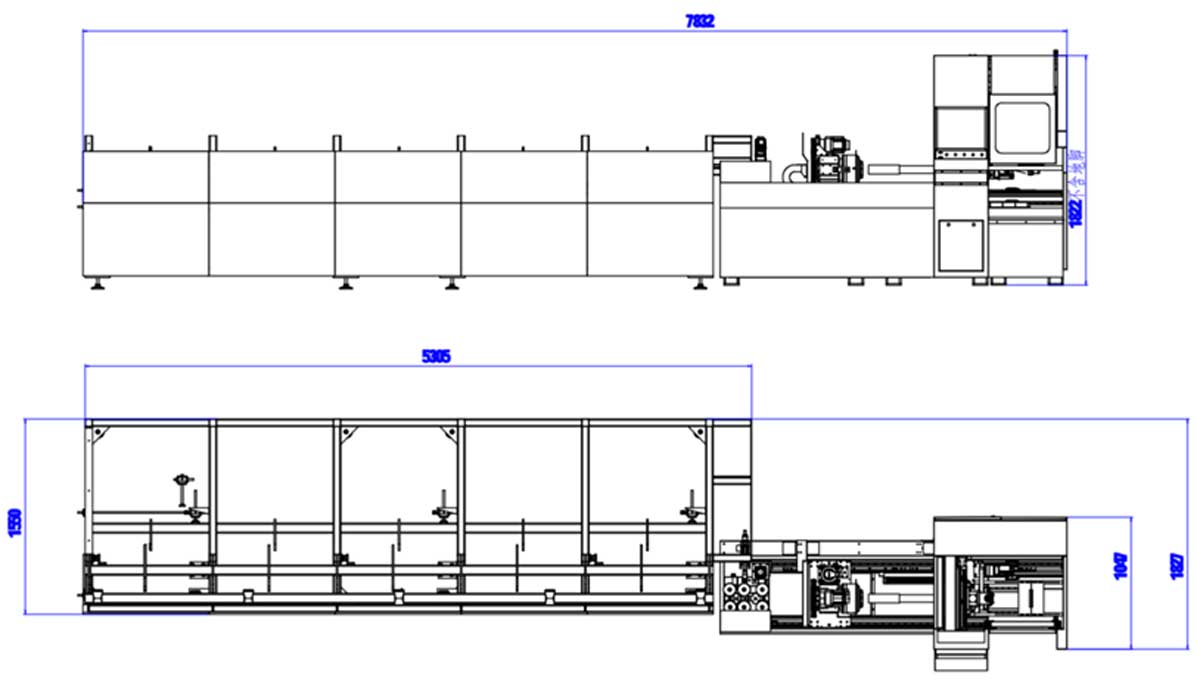
| ಬಾಹ್ಯ ಆಯಾಮಗಳು (ಮಿಮೀ) | 8610*1800*1820 | |
| ಒಟ್ಟು ತೂಕ (ಟನ್ಗಳು) | ಸುಮಾರು 1.5 ಟನ್ | |
| ಪೂರ್ಣ ವಿದ್ಯುತ್ ಬಳಕೆ (KW) | 20~25 | |
| ಕಾರ್ಯಾಚರಣಾ ತಾಪಮಾನ (℃) | 0-40 | |
| ಕೆಲಸದ ವ್ಯಾಪ್ತಿ | ಸಂಸ್ಕರಣಾ ಮಾರ್ಗ (ಮಿಮೀ) | ಪೈಪ್ ವ್ಯಾಸ: 10-90 |
| ಛೇದನದ ಅಗಲ (ಮಿಮೀ) | 0.1-0.2 | |
| ಪ್ರಯಾಣದ ವ್ಯಾಪ್ತಿ | ಚಕ್ನ ಸಿಂಗಲ್ ಕ್ಲ್ಯಾಂಪಿಂಗ್ ಸ್ಟ್ರೋಕ್ (ಮಿಮೀ) | 10-90 |
| Y/X/Z/U ಅಕ್ಷದ ಹೊಡೆತ (ಮಿಮೀ) | 6500/150/250/ಅನಿಯಮಿತ ತಿರುಗುವಿಕೆ | |
| ನಿಖರತೆ/ವೇಗವನ್ನು ಮರುಹೊಂದಿಸಲಾಗುತ್ತಿದೆ | X/Y ಅಕ್ಷದ ಸ್ಥಾನೀಕರಣ ನಿಖರತೆ (ಮಿಮೀ) | ±0.05\1000 (7000±0.06) |
| X/Y ಅಕ್ಷದ ಪುನರಾವರ್ತನೀಯತೆ (ಮಿಮೀ) | ±0.05 | |
| X-ಅಕ್ಷದ ಪುನರಾವರ್ತನೀಯತೆಯ ತಿರುಗುವಿಕೆ (ಆರ್ಕ್ ನಿಮಿಷಗಳು) | ≤5 | |
| X-ಅಕ್ಷದ ಗರಿಷ್ಠ ತಿರುಗುವಿಕೆಯ ವೇಗ (RPM) | 130 ಹುಯಿಚುವಾನ್ | |
| ವೇಗ ಮತ್ತು ವೇಗವರ್ಧನೆ | X/Y ಅಕ್ಷದ ಗರಿಷ್ಠ ವೇಗವರ್ಧನೆ | 1.5 ಜಿ |
| X-ಅಕ್ಷದಲ್ಲಿ ಗರಿಷ್ಠ ಐಡಲ್ ವೇಗ (ಮೀ/ನಿಮಿಷ) | 100 (100) | |
| Y-ಅಕ್ಷದ ಗರಿಷ್ಠ ಐಡಲ್ ವೇಗ (ಮೀ/ನಿಮಿಷ) | 130 ಹುಯಿಚುವಾನ್ | |
| ಸ್ವಯಂಚಾಲಿತ ಫೀಡಿಂಗ್ ಉದ್ದ (ಮಿಮೀ) | 4000~6500 | |
| ಸ್ವಯಂಚಾಲಿತ ಫೀಡಿಂಗ್ ವ್ಯಾಸ (ಮಿಮೀ) | 15-90 | |
| ಲೋಡಿಂಗ್ ಯಂತ್ರ ಸಾಮರ್ಥ್ಯ (ಕೆಜಿ) | 1500 | |
| ಕತ್ತರಿಸುವ ನಿಯತಾಂಕಗಳು | ಬಾಲದ ಉದ್ದ (ಮಿಮೀ) | ಬಾಹ್ಯ ಕ್ಲಾಂಪ್ 45 |
| ಕನಿಷ್ಠ ಕತ್ತರಿಸುವ ಉದ್ದ (ಮಿಮೀ) | ಸ್ಟ್ಯಾಂಡರ್ಡ್ 600 (ಐಚ್ಛಿಕ 1500) ಗ್ರಾಹಕೀಯಗೊಳಿಸಬಹುದಾದ |
*ಮೇಲಿನ ತಾಂತ್ರಿಕ ವಿಶೇಷಣಗಳನ್ನು ಮಾರ್ಚ್ 1, 2023 ರಂದು ಪರೀಕ್ಷೆಯ ಮೂಲಕ ಸ್ಥಾಪಿಸಲಾಯಿತು.
ನೀರು, ವಿದ್ಯುತ್ ಮತ್ತು ಅನಿಲದ ಬೇಡಿಕೆ
| ವಿದ್ಯುತ್ ಬೇಡಿಕೆ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
| ಮೂರು-ಹಂತದ ಐದು-ತಂತಿ 380~400VAC/50Hz ವಿತರಣಾ ಪೆಟ್ಟಿಗೆ | 380ವಿ ±2%/50Hz | 1, ವೋಲ್ಟೇಜ್ ಏರಿಳಿತವು 5% ಮೀರಿದರೆ, ವೋಲ್ಟೇಜ್ ಸ್ಟೆಬಿಲೈಜರ್ ಅನ್ನು ಸ್ಥಾಪಿಸಬೇಕು. ಕನಿಷ್ಠ 45KVA ನ ಮೂರು-ಹಂತದ ಐದು-ತಂತಿ ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ಶಿಫಾರಸು ಮಾಡಲಾಗಿದೆ. 2, ಮೂರು-ಹಂತದ ವಿದ್ಯುತ್ ಸರಬರಾಜು 2.5% ಕ್ಕಿಂತ ಕಡಿಮೆ ಅಸಮತೋಲನವನ್ನು ಕಾಯ್ದುಕೊಳ್ಳಬೇಕು (ಗಮನಿಸಿ: 400VAC/50Hz/380V±2%/50Hz ವೋಲ್ಟೇಜ್ ಹಠಾತ್ ಉಲ್ಬಣಗಳು ಅಥವಾ ವಿದ್ಯುತ್ ಕಡಿತಗಳನ್ನು ಅನುಭವಿಸಬಾರದು, ಏಕೆಂದರೆ ಇವು ಲೇಸರ್ ಅನ್ನು ಹಾನಿಗೊಳಿಸಬಹುದು). 3, ಒಂದೇ ಕೇಬಲ್ ತಂತಿಯ ವ್ಯಾಸವು 10 ಚದರಕ್ಕಿಂತ ಕಡಿಮೆಯಿರಬಾರದು. 4, ವಿದ್ಯುತ್ ಸರಬರಾಜನ್ನು ≤3Ω ಪ್ರತಿರೋಧದೊಂದಿಗೆ ಪರಿಣಾಮಕಾರಿಯಾಗಿ ನೆಲಸಮ ಮಾಡಬೇಕು. 5, ಕತ್ತರಿಸುವ ಯಂತ್ರದ ವೈರಿಂಗ್ಗೆ ಮೂರು ಸರ್ಕ್ಯೂಟ್ ಬ್ರೇಕರ್ ಇಂಟರ್ಫೇಸ್ಗಳು ಅಗತ್ಯವಿದೆ. |
| ತಂಪಾಗಿಸುವ ನೀರಿನ ಅವಶ್ಯಕತೆ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
| ಚಿಲ್ಲರ್ ನೀರು | ಡಿಸ್ಟಿಲ್ಡ್ ವಾಟರ್/ಡೀಅಯಾನೀಕರಿಸಿದ ನೀರು | 30L, ವಾಹಕತೆ 10 μS ಗಿಂತ ಕಡಿಮೆ |
| ರಕ್ಷಣಾತ್ಮಕ ಅನಿಲದ ಬೇಡಿಕೆ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
| ಆಮ್ಲಜನಕ | ಶುದ್ಧತೆ: ≥99.6% 99.6% ಕ್ಕಿಂತ ಕಡಿಮೆ ಶುದ್ಧತೆಯಿರುವ ಅನಿಲಗಳು ಕತ್ತರಿಸುವ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು. | ಆಮ್ಲಜನಕ-ನೆರವಿನ ಕತ್ತರಿಸುವಿಕೆಯೊಂದಿಗೆ ಕಾರ್ಬನ್ ಸ್ಟೀಲ್ ಮತ್ತು ವಿವಿಧ ಕಬ್ಬಿಣದ ತಟ್ಟೆಗಳನ್ನು ಕತ್ತರಿಸುವುದರಿಂದ ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಮತ್ತು ಪರಿಣಾಮಕಾರಿ ಫಲಿತಾಂಶಗಳನ್ನು ಸಾಧಿಸಲಾಗುತ್ತದೆ. |
| ಒತ್ತಡ: 1 MPa ಹರಿವಿನ ಪ್ರಮಾಣ ≥ 1 m³/ನಿಮಿಷ | ||
| ಸಾರಜನಕ | ಶುದ್ಧತೆ: ≥99.99% 99.99% ಕ್ಕಿಂತ ಕಡಿಮೆ ಶುದ್ಧತೆಯ ಅನಿಲಗಳು ಕತ್ತರಿಸುವ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಗುಣಮಟ್ಟವನ್ನು ಪ್ರತಿಕೂಲ ಪರಿಣಾಮ ಬೀರಬಹುದು. | ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮತ್ತು ಕಲಾಯಿ ಹಾಳೆಗಳನ್ನು ಕತ್ತರಿಸುವುದನ್ನು ಸಾರಜನಕ ನೆರವಿನ ಕತ್ತರಿಸುವಿಕೆಯೊಂದಿಗೆ ನಡೆಸಲಾಗುತ್ತದೆ, ಇದು ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಫಲಿತಾಂಶಗಳನ್ನು ಸಾಧಿಸುತ್ತದೆ. |
| ಒತ್ತಡ: 2.5 MPa ಹರಿವಿನ ಪ್ರಮಾಣ: ≥2.5 m³/ನಿಮಿಷ | ||
| 1. ಬಾಟಲ್ ಅನಿಲಕ್ಕೆ ಸಿಲಿಂಡರ್ಗೆ ಒತ್ತಡ ಕಡಿಮೆ ಮಾಡುವ ಕವಾಟದ ಅಳವಡಿಕೆಯ ಅಗತ್ಯವಿದೆ. 2. ಆಮ್ಲಜನಕ (O2) ಒತ್ತಡ ಕಡಿಮೆ ಮಾಡುವ ಕವಾಟ: ಹೊಂದಾಣಿಕೆ ಮಾಡಬಹುದಾದ ಔಟ್ಲೆಟ್ ಒತ್ತಡದ ವ್ಯಾಪ್ತಿಯು 0.4 MPa ನಿಂದ 1.2 MPa ವರೆಗೆ ಇರುತ್ತದೆ, ಒತ್ತಡದ ಏರಿಳಿತದ ವ್ಯಾಪ್ತಿಯು 1% ರಷ್ಟಿದೆ. 3. ಸಾರಜನಕ (N2) ಒತ್ತಡ ಕಡಿಮೆ ಮಾಡುವ ಕವಾಟ: ಹೊಂದಾಣಿಕೆ ಮಾಡಬಹುದಾದ ಔಟ್ಲೆಟ್ ಒತ್ತಡದ ವ್ಯಾಪ್ತಿಯು 0.4 MPa ನಿಂದ 5 MPa ವರೆಗೆ ಇರುತ್ತದೆ, ಒತ್ತಡದ ಏರಿಳಿತದ ವ್ಯಾಪ್ತಿಯು 1% ರಷ್ಟಿದೆ. | ||
| ಗಾಳಿ | ಕೆಲಸದ ಒತ್ತಡ ≥1.3 MPa | 1. ಗಾಳಿಯನ್ನು ಕತ್ತರಿಸುವ ಅಗತ್ಯವಿದ್ದರೆ, ಬಳಕೆದಾರರು ಸಂಕೋಚಕ, ಶೈತ್ಯೀಕರಿಸಿದ ಡ್ರೈಯರ್, ಏರ್ ರಿಸೀವರ್ ಮತ್ತು ನಾಲ್ಕು-ಹಂತದ ಶೋಧನೆ (ಫಿಲ್ಟರಿಂಗ್ ನಿಖರತೆ 0.01 ಮೈಕ್ರಾನ್ಗಳು) ಒದಗಿಸಬೇಕು. 2. ಏರ್-ಟು-ಲೇಸರ್ ಕತ್ತರಿಸುವ ಯಂತ್ರದಲ್ಲಿನ ಅನಿಲವು ನೀರು ಮತ್ತು ಎಣ್ಣೆಯಿಂದ ಮುಕ್ತವಾಗಿರಬೇಕು, ಏಕೆಂದರೆ ಈ ಮಾಲಿನ್ಯಕಾರಕಗಳು ಕತ್ತರಿಸುವ ಗುಣಮಟ್ಟವನ್ನು ರಾಜಿ ಮಾಡಿಕೊಳ್ಳಬಹುದು ಮತ್ತು ವಿವಿಧ ಲೆನ್ಸ್ಗಳ ಜೀವಿತಾವಧಿಯನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು. 3. ಘನೀಕರಣ ಬಿಂದುವಿನ ತಾಪಮಾನವು 5°C ಮೀರಬಾರದು. 4. ಎಣ್ಣೆಯ ಅಂಶ ≤0.003 ppm, ಘನ ಕಣಗಳು ≤0.01 μm |
| ಹರಿವಿನ ಪ್ರಮಾಣ ≥ 1.8 m³/ನಿಮಿಷ | ||
| ಅನುಸ್ಥಾಪನಾ ಪರಿಸರ | ಸಂಬಂಧಿತ ಡೇಟಾ | ಟಿಪ್ಪಣಿಗಳು |
| ತಾಪಮಾನದ ಅವಶ್ಯಕತೆ | 5~30° | ಸರಳ ಲೇಸರ್ ಅನ್ನು ಪ್ರತ್ಯೇಕ ಹವಾನಿಯಂತ್ರಿತ ಪ್ರತ್ಯೇಕ ಕೋಣೆಯಲ್ಲಿ ಇರಿಸಬೇಕು. |
| ಆರ್ದ್ರತೆಯ ಅವಶ್ಯಕತೆಗಳು | 70% | |
| ಅಡಿಪಾಯದ ಅವಶ್ಯಕತೆಗಳು | ಸೈಟ್ ಲೆವೆಲಿಂಗ್ ಬಲವಾದ ಕಂಪನಗಳಿಲ್ಲ. | 1. ಬಲವಾದ ಕಂಪನಗಳ ಸಂದರ್ಭದಲ್ಲಿ, ಹೆಚ್ಚುವರಿ ಕಂಪನ-ನಿರೋಧಕ ಚಡಿಗಳನ್ನು ಅಳವಡಿಸಬೇಕು. 2. ಅಡಿಪಾಯವು ಸಾಕಷ್ಟು ಬಲವನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು ಮತ್ತು ನೆಲೆಗೊಳ್ಳಲು ಅವಕಾಶ ನೀಡಬಾರದು. 3. ನಮ್ಮ ಕಂಪನಿಯು ಒದಗಿಸಿದ ಅಡಿಪಾಯ ಅನುಸ್ಥಾಪನಾ ರೇಖಾಚಿತ್ರಗಳ ಪ್ರಕಾರ ಅಡಿಪಾಯವನ್ನು ಸ್ಥಾಪಿಸಿ. |
| ಸೂಚನೆ: ಉಪಕರಣಗಳ ನಿಯೋಜನೆ ಪ್ರದೇಶವು ಉತ್ತಮ ವಾತಾಯನ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಹೊಂದಿರಬೇಕು, ಧೂಳು, ತುಕ್ಕು ಮತ್ತು ಸೋರಿಕೆಯಿಂದ ಮುಕ್ತವಾಗಿರಬೇಕು. ನಿಯಂತ್ರಣ ಕ್ಯಾಬಿನೆಟ್ ಮತ್ತು ಲೇಸರ್ ಉಪಕರಣದ ಪ್ರಮುಖ ಅಂಶಗಳಾಗಿವೆ ಮತ್ತು ಆರ್ಕ್ ವೆಲ್ಡಿಂಗ್ ಮತ್ತು ಡಿಸ್ಚಾರ್ಜ್ ಮೆಷಿನಿಂಗ್ ಯಂತ್ರಗಳಂತಹ ಸಾಧನಗಳಿಗೆ ಒಡ್ಡಿಕೊಳ್ಳುವುದನ್ನು ತಪ್ಪಿಸಬೇಕು. ಉಪಕರಣದ ಸಾಮಾನ್ಯ ಕಾರ್ಯಾಚರಣೆಯಲ್ಲಿ ಹಸ್ತಕ್ಷೇಪ ಮಾಡುವುದನ್ನು ತಡೆಯಲು ಅದರಿಂದ ವಿದ್ಯುತ್ಕಾಂತೀಯ ಹಸ್ತಕ್ಷೇಪವನ್ನು ತಪ್ಪಿಸಬೇಕು. | ||